18938263376
18938263376
热门关键词:
小批量多品种生产的难点,不在于“能不能点胶”,而在于“换型快不快、胶点稳不稳、改线麻不麻烦”。如果产品型号多、胶路差异明显、交期紧,而且人工点胶已经出现位置偏差、胶量波动、返工频繁等问题,全自动点胶机才有讨论价值。相反,若工艺还没定型、物料公差大、治具不稳定,先上设备反而容易把问题放大。
判断是否适合,不能只看设备图片和宣传参数。更稳妥的做法,是先把需求、预算、交付边界放在同一张清单里:哪些产品必须自动化,哪些只做半自动,哪些工位保留人工复核。这样做的好处是,厂家在做工艺调整时,才能围绕换型时间、胶种兼容性、点胶路径和治具切换来设计,而不是只给出一台“能跑”的机器。
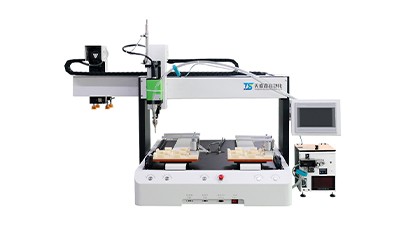
小批量多品种场景下,厂家真正要调整的不是“开机按钮”,而是胶阀选型、出胶压力、点胶速度、路径规划、温控、混胶比例、回吸控制和清胶方式。不同胶水对粘度、固化时间、环境温湿度的要求不同,若厂家只强调设备精度,却拿不出具体工艺方案,后续切换产品时往往会反复调机。
现场测试比口头说明更有参考价值。建议让厂家带样件试点胶,观察连续运行时的胶量波动、断胶情况、边缘拉丝、轨迹偏移和停机清洗流程。测试时还要同时看节拍是否匹配产线,不要只看单点速度,忽略上下料、视觉定位、治具锁紧和人工确认所占时间。
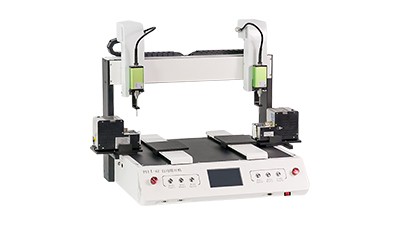
小批量多品种项目里,合同风险常出在“看起来都能做,落地时没人负责”。比如设备到厂后发现节拍不够,厂家可能认为是上料节拍慢;工艺切换失败,现场团队可能认为是程序没调好;胶水更换后效果波动,又会落到原料或环境控制上。若这些边界不写清,交付阶段容易反复拉扯。
签约前,至少要问清三件事:,验收标准按什么执行,是单机空跑、带料试产,还是连续稳定运行;第二,改机责任怎么分,产品变更后是按服务单计费,还是包含在合同范围内;第三,停线窗口多长,设备安装、接口联调、程序导入、试胶验证分别需要哪些条件。涉及这些内容时,更好以合同条款、服务说明、检测报告和双方确认的测试记录为准。
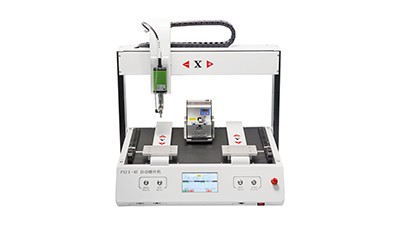
设备能不能长期稳定运行,不只看采购阶段,更看交付后的维护成本和人员能力。小批量多品种场景下,操作员往往要同时面对换型、补胶、清洗、异常复位和简单保养;工艺工程师要负责配方管理、参数记录和问题追溯;设备维护人员则要处理喷嘴堵塞、气路漏气、视觉偏差和传感器报警。若培训只覆盖开机和停机,后续很容易回到“设备在场,经验靠人”的状态。
产线集成也不能忽略。点胶机若要接入PLC、视觉系统或MES,接口协议、信号定义、数据保存方式都要提前确认。否则表面上已经交付,实际还要补做通讯、工装改造和程序联调,停线时间会被拉长。建议把培训内容、备件清单、保养周期和联调范围一起核验,避免后期维护完全依赖厂家临场处理。
围绕小批量多品种场景做选型,真正要比的不是“谁的机器更大”,而是谁能把工艺调整、节拍适配、停线控制、维护安排和售后响应说清楚、写清楚。采购前可先向厂家索取设备参数、工艺方案、现场测试计划、验收标准和售后服务协议,再拿着产品清单逐项核对:哪些型号能直接做,哪些需要治具和程序调整,哪些变更会产生额外服务费用。把这些问题先问透,后面的交付风险会小很多。
咨询热线
18938263376