18938263376
18938263376
热门关键词:
判断自动打螺丝机是否合适,先不要急着看“能不能替代人工”,而要把需求、预算、交付范围和后续服务放在同一张清单里。很多项目在选型阶段看起来都能用,真正拉开差距的往往是现场能不能稳定交付、出了问题谁来处理、后续换型和维护是否方便。围绕装配线与小批量生产做判断,重点不在设备名称,而在工艺是否稳定、资料是否齐全、长期成本是否可控。
装配线场景里,自动打螺丝机通常更适合螺丝规格固定、锁付位置明确、工件定位稳定的工序。比如同一型号产品反复生产,螺丝孔位变化少,节拍要求一致,人工锁付容易出现漏打、滑牙或扭矩波动,这类工位更适合评估自动化。若产品装配面比较规整,夹具能把工件固定住,设备的稳定性和一致性也更容易验证。
小批量生产并不意味着完全不适合,但判断标准要更细。若产品种类多、换型频繁、单次产量不大,就要重点看换线时间、程序调整难度和夹具更换成本。某些小批量项目看似锁付数量不多,但人工返工率高、培训成本高,反而适合上自动打螺丝机;也有一些项目因为螺丝位置常变、机型差异大,设备投入后利用率并不高,这时就需要谨慎核算。
可以先问三件事:螺丝规格是否长期固定、工件定位是否稳定、节拍是否能被统一。只要这三项有一项不稳定,就不要只看宣传资料,要把现场试机、治具方案和换型方式一起核验。
自动打螺丝机的交付质量,往往体现在资料是否完整、责任边界是否清楚。公开可核验的信息里,产品资料、服务清单、报价说明、合同条款、现场沟通记录都很重要。只看设备图片和口头承诺,后面很容易在试产、验收和维护阶段出现分歧。
建议重点核验以下内容:
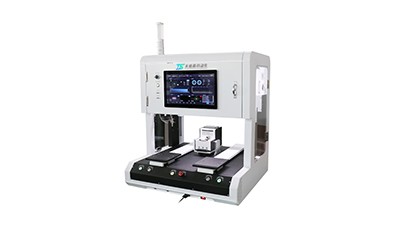
如果供应方只强调“速度快”,却说不清验收和售后边界,通常不适合直接签约。真正影响交付的不是一句性能描述,而是能否在试产时把问题暴露出来,并在合同里留出处理路径。
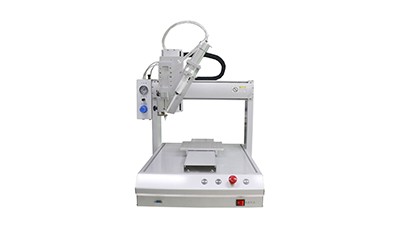
装配线更看重稳定和连续。适合这类场景的自动打螺丝机,通常要能长期保持一致的锁付质量,且与前后工序配合顺畅。比如工位节拍固定、工件传输路径清楚、操作员只负责上下料,这样设备的优势才容易体现。若产线本身就常停线、工件定位不稳,再好的设备也会被现场条件拖慢。
小批量生产更看重换型和维护成本。订单不稳定、产品版本变化快的情况下,最容易被忽略的是调试时间和试错成本。一次换型如果需要反复改程序、换夹具、重新培训,单次产量再少也会把成本抬高。对这类场景,更适合优先确认“换型是否方便”“参数能否保存复用”“常用螺丝和批头是否通用”。
如果生产模式介于两者之间,可以先做一段试运行,而不是直接按满负荷预算。试运行时重点观察三项:连续锁付是否稳定、换班和换型是否顺手、出现卡料后能否快速恢复。现场的真实表现,往往比宣传页上的参数更接近最终结果。
自动打螺丝机的成本,通常不止设备本身。对装配线来说,治具、送料系统、压缩空气、工位改造、培训和维护都可能进入预算;对小批量生产来说,换型时间、备件储备和技术支持频率,往往比初始采购价更影响总成本。只盯着单价,很容易忽略停机损失和返工成本。
判断长期成本时,可以按“采购、安装、试产、使用、维护”五段去问。采购阶段看配置是否够用;安装阶段看现场是否需要额外改造;试产阶段看调试是否包含在内;使用阶段看耗材和易损件是否容易买到;维护阶段看故障处理是否及时、是否支持远程指导、是否能提供常用备件清单。适合连续生产的项目,尤其要关注停机后的恢复速度。
还要留意两类风险:一类是锁付质量不稳定,导致返工和客户投诉;另一类是售后响应慢,设备能买到但不好用。合同里更好问清楚,出现漏锁、滑牙、送料异常时由谁判定责任,备件到货周期怎么安排,程序或参数调整是否包含在服务内。没有这些条款,后续维护容易变成临时沟通,影响交付质量。
可执行的判断建议有四条,适合在选型和谈单时直接使用:
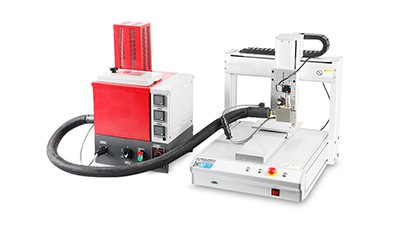
如果还在比较不同方案,沟通时不妨直接带着样件、螺丝实物和工艺流程去问:哪些工位适合自动化,哪些工位保留人工更稳,试产和验收需要哪些资料,后续维护由谁负责。把这些问题先问清,再对照官方资料、合同条款和现场试机结果,选型会更接近真实生产需求。
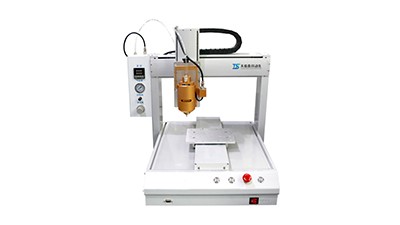
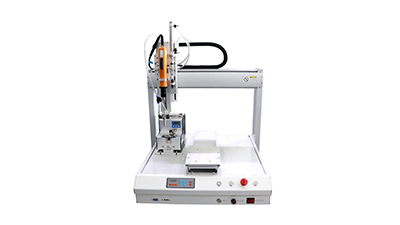
咨询热线
18938263376