18938263376
18938263376
热门关键词:
深圳自动焊锡机能不能跟上产线,先别急着看宣传页上的“速度”,要先拆开工艺场景。点焊、拖焊、插件焊、端子焊、线束焊,所需的送锡、加热、停留、退离、移位动作都不一样。若产线本身是多工位连续流转,设备更怕的是动作衔接不稳;若是单点高一致性焊接,节拍压力未必更大,工艺稳定反而更重要。
判断适配性时,工厂负责人和工艺工程师要先确认三件事:工件定位是否固定、焊点是否重复、上下料是否能并行。只要其中一项变化频繁,设备节拍就容易被定位、对位和复位动作拖慢。此时,节拍不是单看焊接动作本身,而是看整套动作能否和输送、夹具、视觉识别、取放料同步。
很多选型失误,来自把“焊得快”理解成“产线就不会卡”。实际运行里,影响节拍的往往是动作之间的等待时间:工件到位后是否需要二次确认,锡丝进给与烙铁升温是否同步,焊后回撤会不会影响下一工位,夹具翻转或移载会不会占掉主节拍。任何一个环节多停一拍,整线就可能出现积压。
对自动焊锡机来说,动作协同主要体现在四个层面:一是机械运动与热控动作要对齐,避免到位后还在升温;二是送锡速度与焊点需求要匹配,避免过快堆锡或过慢缺锡;三是设备与产线信号要互锁,避免前后工位节拍不同步;四是异常处理要有退让机制,避免单点故障拖停整线。判断节拍是否可靠,不能只问“最快多少秒”,还要问“连续运行时是否能稳定保持同一节拍”。
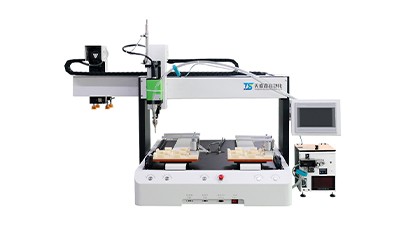
选型阶段最有用的不是口头承诺,而是可核验资料。设备参数要看的是可重复动作范围、温控稳定性、送锡控制方式、程序切换方式和报警逻辑;工艺方案要看夹具设计、焊点顺序、上下料方式和节拍分解;现场测试则要看连续运行时是否存在漏焊、拉尖、虚焊、锡量不均等问题,以及发生异常后恢复要多久。
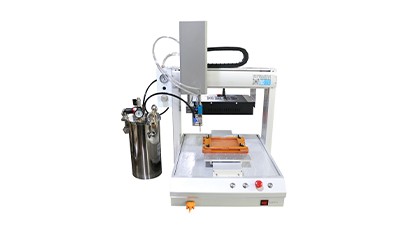
如果供应商只提供演示视频,没有实测数据和验收条款,节拍风险就很难控制。尤其是改造项目,原有产线的节拍、空间、通信协议和夹具接口都会影响落地效果,现场测试比纸面参数更重要。
选型判断真正落到合同里,问题就不只是“能不能做”,而是“做出来以后出了问题谁来改、改到什么程度”。节拍相关条款要写得具体,不能只写“满足生产要求”这类模糊表述。否则一旦试产时节拍达不到预期,容易在责任归属上反复拉扯。
合同中建议明确几类内容:一是工艺边界,哪些焊点、哪些材料、哪些夹具状态属于交付范围;二是节拍口径,按单循环、连续运行还是整线联动计算;三是验收方式,按多少小时连续运行、出现多少次报警算不合格;四是改造停线周期,拆旧、安装、调试、试产各占多少时间;五是售后响应,电话、远程、到场分别怎么计时。
对设备采购人员来说,最怕的是交付后才发现产线接口不兼容、程序切换慢、培训不足导致操作节拍上不去。把接口协议、图纸版本、培训范围和备件清单写进合同,能减少后续争议。若现场生产安排紧,更好把分阶段验收也写清楚,先确认单机动作,再确认联线节拍,避免一次性验收失败影响整线进度。
如果目标是尽量降低选型风险,判断顺序应当是工艺适配优先,其次才是节拍和成本。单看报价容易忽略夹具改造、治具加工、程序开发、培训和售后响应这些隐性成本。真正适合的设备,往往不是更便宜的,而是后期调机少、停线少、维护清楚。
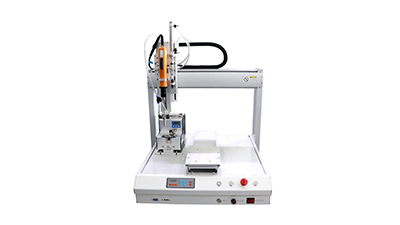
如果项目已经进入比选阶段,比较的重点不应只停留在设备外观和宣传速度,而要看谁能把动作协同讲清楚、把现场测试做完整、把合同责任写明确。下一步可以直接向供应商索取参数表、工艺方案、测试记录、验收标准和售后说明,再结合现有产线节拍做一次对照评估。只有把这些资料逐项核验,深圳自动焊锡机是否真能跟上产线,才有可落地的判断依据。
咨询热线
18938263376