18938263376
18938263376
热门关键词:
如果已经进入方案比较或厂家沟通阶段,真正要确认的,不只是“能不能锁螺丝”,而是哪些信息能够写进技术协议、交付清单、质保条款和售后响应说明里。自动化螺丝机看起来是标准设备,实际交付后能否稳定运行,往往取决于工况是否匹配、故障能否快速定位、备件和维护是否跟得上。
站在采购和设备管理的角度,关注点不该停留在口头承诺,而应落到技术参数表、样机测试记录、检测报告、现场沟通结论和服务说明上。尤其是锁付节拍、螺丝规格、供料方式、气源条件、产品定位精度、噪声与能耗等信息,只有核验清楚,后续的故障处理和日常检查才有依据。
自动化螺丝机最常见的问题,不一定来自设备本身,而是工况与设备能力不匹配。比如螺丝长度、头型、表面处理方式、锁付深度、工件孔位空间、工装夹具稳定性,都会影响送钉和拧紧效果。若产品孔位较深、空间较窄或批次差异大,厂家是否提供对应吸附、吹送、浮动补偿或扭力监控配置,就必须提前确认。
建议先问清楚设备适用的螺丝范围、工件材质、锁付姿态和节拍要求,并要求厂家提供与实际工况相近的样机测试条件。若不能现场试机,也要核验测试记录是否包含异常停机原因、连续运行表现和操作条件限制。只看宣传页,很难判断后期故障率和调机成本。
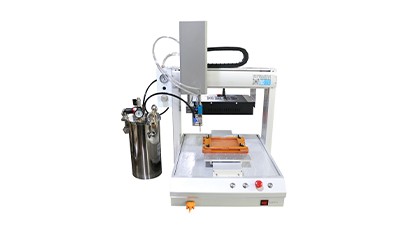
自动化螺丝机的故障处理,适合按“供料—输送—定位—锁付—检测”顺序排查,而不是一上来就更换零件。常见表现包括漏锁、浮锁、滑牙、卡钉、吸钉不到位、批头打滑、报警停机、扭矩不稳定等。出现这些情况时,优先检查电源、气压、螺丝规格、批头磨损、供料通道和程序参数,再判断是否需要厂家远程指导或现场服务。
例如,连续出现卡钉,多半要先看螺丝是否有毛边、供料轨道是否积尘、气管是否漏气、送料器振动是否异常;如果出现滑牙或锁不紧,重点要核验扭矩设定、批头磨损、工件孔位偏差和夹具定位是否偏移。处理思路越标准化,停机时间越可控,也更容易判断是操作问题、耗材问题还是设备设计问题。
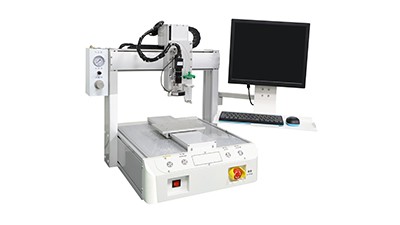
自动化螺丝机的日常检查,重点不是“看一眼”,而是围绕气路、送料、锁付、夹具和电气状态建立固定动作。班前检查气压是否稳定、过滤器是否积水、螺丝料仓是否有异物,开机后观察送料是否顺畅、锁付声音是否异常、报警灯是否频繁闪烁,这些动作花费时间不长,却能提前发现很多隐患。
如果设备用于连续生产,建议把检查分成班前、班中和周检三类。班前看状态,班中看异常,周检看磨损和积尘。这样做的好处是,故障一旦出现,可以快速分辨是偶发卡钉,还是长期维护不到位导致的系统性问题。
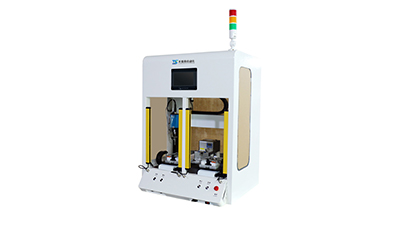
采购自动化螺丝机时,设备价格只是前期投入的一部分。后续的维护成本、停机损失、备件等待时间、售后响应速度,往往更影响真实投入产出。若厂家没有清晰的备件清单、质保范围和响应时限,后期一旦出现小故障,也可能拖成整线停机。
能耗和安全同样要纳入评估。气动设备要关注压缩空气消耗和漏气风险,电动锁付单元则要看电机发热、过载保护和控制稳定性。安全方面,急停、门禁联锁、报警提示和异常复位逻辑是否清晰,建议在验收时逐项核验,避免交付后靠人工经验补漏洞。
决策时,不妨直接向厂家确认以下内容:质保边界怎么划分、常用备件是否可稳定供应、远程诊断是否支持、现场响应如何计时、是否提供维护手册和培训资料。能把这些内容写进合同和服务说明,后续沟通会少很多分歧。
更稳妥的做法,是在签约前要求厂家提供技术参数表、样机测试记录、质保条款、售后响应说明和检测报告,并结合现场工况确认验收条件。把故障处理思路、日常检查方法和备件责任提前约定清楚,交付后的稳定性通常会更容易控制。
咨询热线
18938263376