18938263376
18938263376
热门关键词:
判断深圳自动焊锡机是否适合小批量多品种,不该先看宣传页上的“速度”和“自动化程度”,而要先把使用场景、改造成本和交付风险拆开来看。订单切换频繁、产品型号多、焊点位置变化大,这类场景里,设备能不能稳定上手,往往比单次焊接快多少更重要。选型时如果只盯参数,很容易买到“能焊”但不适合换型的设备,后面在调试、培训和售后上反而更费时间。
小批量多品种的步,不是问“哪一台更先进”,而是先确认产品工艺是否适合自动焊锡机。焊点是否分散、是否存在遮挡、锡量是否容易波动、焊盘尺寸是否一致,这些都会影响设备的适配度。若产品经常改版,或者同一产线要同时处理多个料号,优先考虑程序切换方便、治具替换快、参数保存清晰的机型,而不是单纯追求高节拍。
工厂负责人、工艺工程师和设备采购人员,建议先把产品按焊接难度分级:标准焊点、细间距焊点、易氧化焊点、热敏器件附近焊点。能否覆盖主要工艺,不要靠销售口头说明,必须看设备参数表、工艺方案和打样记录。若设备商愿意做现场测试,更好用真实样件,不要只看演示板。
先做产品清单,再决定是否上自动焊锡机。适用于料号多、换线频繁的产线。核验方法是整理近一段时间的主力产品,标出焊点数量、焊盘尺寸、材料差异和换线频率,交给设备商做工艺匹配判断。
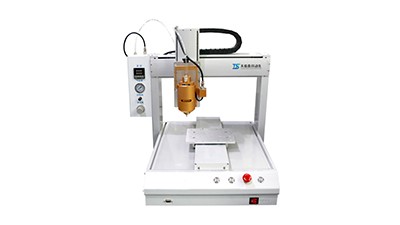
优先核对焊点可达性。适用于焊点靠近高件、壳体或连接器的产品。核验方法是要求提供动作范围、烙铁头可更换规格、治具避让方案,并用样件确认是否有干涉。
关注程序编辑和配方切换方式。适用于同机兼顾多个型号的场景。核验方法是现场查看是否支持配方保存、参数调用、权限管理和误操作提示,避免换线时反复人工调整。
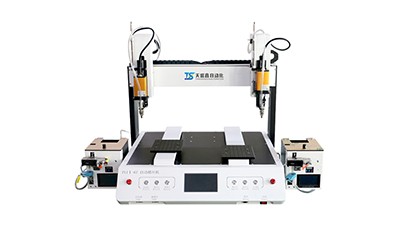
把焊材和辅料一并纳入评估。适用于对焊接一致性要求较高的产品。核验方法是确认锡丝规格、助焊剂使用方式、清洁要求,以及这些内容是否写入工艺文件和验收标准。
设备参数能说明基本能力,却不能直接证明能稳定用于现场。小批量多品种最怕“样机表现不错,进线后问题集中出现”,所以资料核验要往前走一步,至少看工艺方案、测试记录和验收标准。若设备商给出的只是单页宣传信息,没有明确的焊接对象、测试条件和验收口径,后续争议通常很难说清。
现场测试时,应盯住三个问题:焊点是否稳定、切换是否方便、异常是否容易排查。打样时要记录温度设定、送锡方式、焊头寿命管理和清洁频次。对采购人员来说,重点不是“看起来焊得好”,而是这套结果能否写进合同附件,作为交付依据。涉及深圳本地设备供应时,售前响应快并不等于售后稳定,服务说明和响应时限也要核验。
小批量多品种的产线,不一定追求极高单件速度,但必须保证换线后恢复生产的时间可控。节拍是否满足,要结合上料方式、治具切换、程序调用、首件确认和在线检测来算,而不是只看单点焊接时间。很多项目卡住,不是焊不动,而是换型和调机耗时过长,影响整条线排产。
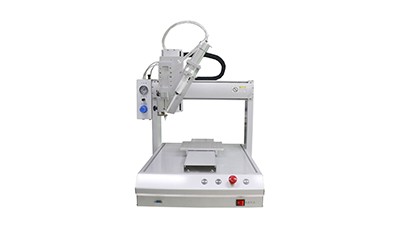
产线集成还要看设备是否容易接入现有流程。是否需要额外的工装台、是否和点胶、锁螺丝、AOI工位冲突、是否需要单独供气供电,这些都关系到改造停线时间。若现场空间紧,优先选结构清晰、维护面开放的机型,避免后期换烙铁头、清理锡渣都要拆装半天。
合同风险往往出现在边界条件不清。小批量多品种场景下,最容易争议的是:哪些料号包含在交付范围内,换型次数怎么定义,样件和量产件的验收标准是否一致,现场二次调试是否计费。签约前更好把这些内容写进技术协议或验收附件,减少后续扯皮。
还要重点问售后响应和备件供给。设备停线时,响应时间、到场方式、远程支持范围、常用耗材供应周期都应有书面说明。若供应商承诺“快速响应”,也要落实到服务时限、联系人、电话和升级机制上。对于改造项目,建议把安装窗口、联调天数、培训次数和验收节点写清楚,避免停线时间失控。
自动焊锡机的长期成本,主要来自维护、备件、停线和人员培训。小批量多品种意味着设备使用频繁换型,操作人员如果不会调参,设备价值会被折损得很快。培训内容不能只停留在“会开机”,还要覆盖程序保存、异常报警、焊头清洁、锡丝更换和常见故障处理。
维护成本也要提前算。问清烙铁头、送锡机构、加热模块和传感部件的易损周期,确认是否有标准备件清单,以及售后是否能提供远程诊断。若公司内部工艺工程能力弱,宜把培训、点检和首年维护方案一起纳入采购比较,不然前期省下来的预算,后面可能在停线和返修上补回去。
更稳妥的做法,是在选型阶段就把“样件测试、验收标准、售后响应、备件清单、培训安排”五项内容同步核对。现场沟通时,可以直接要求设备商按真实料号演示换型流程,记录每一步所需时间;同时把技术协议、服务说明和交付计划逐条对照。只要这几项能对上,深圳自动焊锡机在小批量多品种场景里才更接近可落地,而不是停留在参数好看的层面。
咨询热线
18938263376