18938263376
18938263376
热门关键词:
电子装配场景里的自动点胶,不是“能出胶”就算适配。真正要先确认的,是胶材类型、点胶路径、工件定位方式和固化节拍是否与设备结构匹配。常见的判断顺序应当是:先看工艺要求,再看设备参数,最后才看价格和外观。
例如,底部填充、边角补强、封装、导热胶点涂、锡膏类微量涂布,对出胶一致性、阀体响应、运动精度和治具稳定性的要求并不一样。厂家如果只强调设备速度,却没有把胶阀选型、压力控制、回吸效果、温控方式和清洗方式讲清楚,后续往往更容易在拉丝、断胶不稳、胶量波动上出问题。
判断是否“适合”,可以直接核验三类资料:一是样品测试记录,二是设备配置说明,三是工艺方案。现场测试时,重点看连续点胶后的稳定性,而不是只看前几件样品。若工艺涉及多品种切换,还要确认换线时的参数调用、治具更换和程序保存方式,避免后期维护成本被频繁调机拉高。
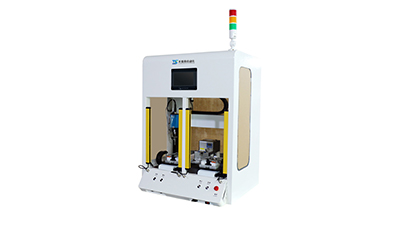
很多设备在初期看起来运行正常,问题往往出在后期维护。自动点胶机的稳定性,既取决于机械结构和控制系统,也取决于胶路、治具、环境和操作习惯。维护成本高,常常不是因为某一个零件贵,而是因为停线时间长、易损件更换频繁、调试依赖熟练人员。
电子装配现场最容易被忽略的风险,是“工艺波动被误判成设备故障”。比如胶水批次差异、温湿度变化、针头磨损、阀体污染、供胶压力不稳,都可能让点胶效果变差。如果厂家没有清晰的保养要求和故障排查逻辑,现场通常只能靠经验处理,人工成本和停机风险都会上升。
另一个常见边界,是自动化程度与维护难度的平衡。功能越复杂,理论上越能适配多工艺,但后续对培训、备件和售后响应的要求也会更高。采购时不能只问“能不能做”,还要问“坏了怎么修”“谁来判断问题在哪”“停机后多久能恢复”。
适合高频连续生产的场景,先查易损件更换周期。如果产线长时间运行、胶材较黏或含填料,阀体、针头、密封件和过滤部件的损耗通常更快。核验方法是要求厂家提供保养手册、易损件清单和建议更换条件,并在试产阶段记录实际维护频次。
适合多品种切换的场景,重点查程序管理和参数锁定方式。如果一个工位要对应多种产品,调机时间会直接影响节拍和人力成本。应确认程序是否可追溯、参数是否可备份、权限是否可分级,避免误操作导致重复调试。
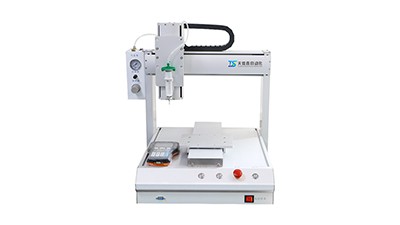
适合对停线敏感的工厂,重点查故障诊断和远程支持能力。核验方法不是听口头承诺,而是看售后服务协议里的响应时间、远程排查流程、备件供应范围和上门支持条件。若设备一旦停线就影响整条装配线,这一项尤其关键。
适合改造旧产线的项目,先查接口兼容和安装边界。如果要接入已有输送线、机械手或视觉系统,需要确认通讯协议、信号接口、空间尺寸和安全联锁。更好用现场勘察图和安装图纸核对,避免后期返工增加改造成本。
选厂家时,最有效的沟通方式不是追问宣传口径,而是把问题直接落到验收条件上。对工厂负责人、生产经理和工艺工程师来说,重点要问的并不是设备名称,而是具体到工艺边界、节拍边界和维护边界。
可以优先问四类问题:,适合哪些工艺,是否有明确不建议使用的胶材或工件类型;第二,节拍能否满足,整机节拍还是单次点胶时间,是否包含上下料、定位和等待固化;第三,改造停线多久,安装调试需要占用多少产线时间;第四,日常维护难不难,是否需要专门人员,常规保养由谁完成。
合同和技术协议里,建议把“看得见”的内容写清楚。比如验收条件、测试样件、工艺参数范围、报警处理方式、备件清单、培训次数、远程支持方式、上门服务边界等。只要这些内容在前期没有写实,后期很容易变成口头争议。
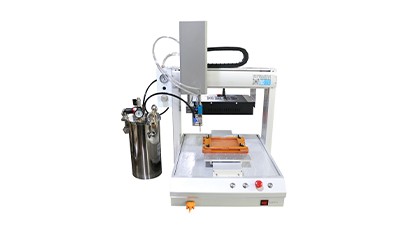
自动点胶机的后续成本,往往体现在培训、保养、耗材和停机损失上。设备交付后,如果现场操作员不会设参,维护人员看不懂报警信息,设备就会被迫依赖少数熟手,管理成本会一直上升。因此,售后服务不能只看“是否有服务”,还要看是否能落到现场。
比较稳妥的做法,是把培训、首年巡检、远程诊断、备件供应和应急响应写进服务说明。对于电子装配这种对节拍和稳定性要求都比较高的场景,厂家是否能持续提供工艺优化建议,也会影响设备的实际维护成本。这里的判断重点,不是承诺有多满,而是服务边界是否清楚、流程是否可执行。
如果项目属于新工艺导入、老线改造或多班制生产,建议在正式下单前先做一次现场沟通,把设备参数、工艺方案、测试结果和售后条款放在同一张清单里逐项对照。等到这些内容都能对上,再决定是否进入采购和排产环节,通常比只看报价更稳妥。
咨询热线
18938263376