18938263376
18938263376
热门关键词:
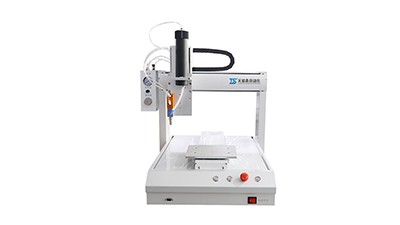
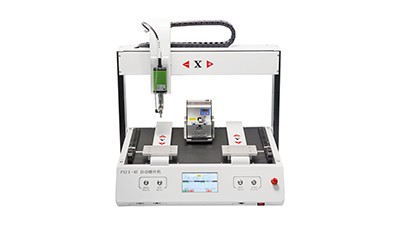
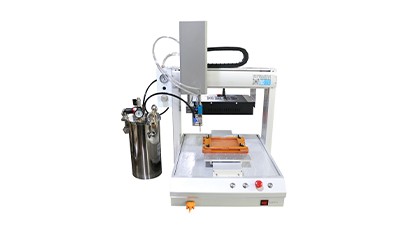
在自动化设备采购里,真正影响决策的,往往不是宣传话术,而是能不能拿出可验证的工艺资料、测试记录和服务条款。自动焊锡机看起来是标准设备,实际落到生产线上,差异主要体现在焊点形态、热影响控制、节拍衔接、维护频次和后期服务上。深圳供应商数量多,选择空间大,判断也更需要回到现场工艺和预算账本,而不是只看单机报价。
自动焊锡机并不适合所有焊接场景。若产品焊点位置固定、重复性高、基材耐热性较稳定,自动化导入通常更容易;若焊点分散、工件尺寸变化大、热敏元件多,设备选型就要更谨慎。工艺匹配不只看“能不能焊”,还要看焊料类型、温度曲线、助焊剂控制、送锡稳定性和烙铁头寿命是否适合现有产品。
采购时可先要求厂家提供设备参数表、适配工艺范围和样品试焊方案,再用自家工件做现场测试。重点不是看单次演示,而是看连续试焊后的焊点外观、虚焊风险、拉力表现和是否出现连锡、拉尖、残留过多等问题。若厂家无法说明参数对应的工艺边界,只强调“通用”,后续返工和调机成本往往会抬高总预算。
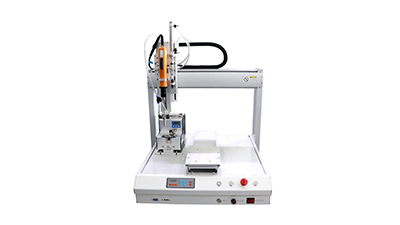
设备单价之外,更容易被忽略的是导入成本。自动焊锡机如果和上下料、定位治具、输送线、视觉定位或MES数据采集不能顺畅衔接,前期节拍测试再好,量产时也可能卡在工位切换、夹具校准和程序切换上。对于工厂负责人和生产经理来说,节拍不是一个孤立数字,而是整条线能否稳定运行的结果。
改造项目还要关注停线时间。若原线需要拆装治具、重新布线、调整工位高度,或者要和其他工序联调,停线天数、临时转产安排、试产窗口都要提前确认。相关内容更好写进交付计划和验收标准里,避免“设备到了但线体没准备好”的情况。节拍验证也不应只看空跑速度,应结合上料、焊接、冷却、下料和异常报警处理的完整循环来核算。
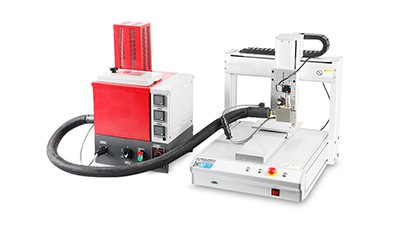
自动焊锡机的预算风险,常出现在“买入便宜、使用不省”。后期成本通常包括焊锡丝、烙铁头、助焊剂、治具耗材、点检校准、备件更换、上门服务和操作培训。如果厂家没有把这些项目写清,项目初期报价看着低,后面维护和停机损失可能更高。对采购人员来说,单机价格只是入场券,总拥有成本才更接近真实支出。
还要特别留意售后响应。自动焊锡设备一旦出现温控漂移、送锡异常或程序失效,停机往往不是小问题。需要在合同里确认保修范围、响应时限、备件库存、远程支持方式、上门服务条件和费用边界。若厂家只给出口头承诺,没有服务协议和响应条款,后期排障会很被动。
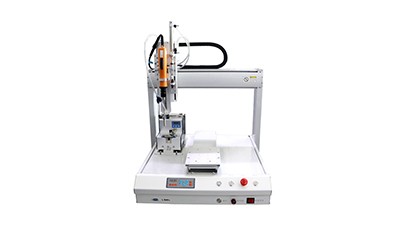
深圳自动焊锡机厂家不少,但真正适合现场的,通常能把资料说清楚、把边界讲明白。与其反复比较宣传内容,不如直接核验几类文件:设备参数表、工艺方案、现场测试记录、验收标准、培训说明和售后服务协议。资料越具体,越容易判断厂家是否了解真实生产场景,而不是只会卖设备。
合同沟通时,可直接追问几个问题:是否支持样品试焊并形成书面记录;改造期间停线多久、由谁负责联调;培训是到场培训还是远程指导;验收以什么标准判定;出现故障后多长时间响应。把这些问题问清楚,后续谈价格才有依据。若某项能力需要依赖特定工装、特定材料或额外人员支持,也应在合同里写明,否则容易在交付后产生额外费用。
适合先联系深圳自动焊锡机厂家的情况,通常是焊点稳定、批量明确、希望降低人工依赖的工厂;但是否真正适合导入,仍要回到工艺匹配、节拍、改造停线和后期维护四件事。下一步更实用的做法,是先准备真实工件和当前产线信息,再向厂家索要技术资料、试焊安排、验收条款和售后说明,用同一套标准去比对不同供应商的报价与服务边界。
咨询热线
18938263376