18938263376
18938263376
热门关键词:
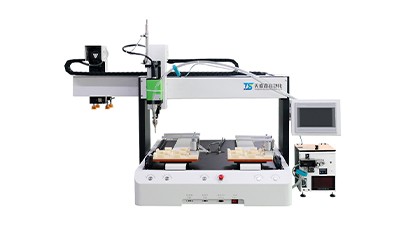
面向节拍要求选全自动点胶机,步不是比宣传话术,而是先看产线是否真的需要把点胶动作固定到设备上。适合这类设备的,通常是点胶位置相对稳定、工艺重复性要求高、人工操作容易波动,或者节拍已经被点胶工序卡住的场景。若产品型号多、切换频繁、工装变化大,也能上自动化,但前提是厂家能给出清楚的换线逻辑和治具方案。
工厂负责人和采购人员要先把预算拆开看:设备采购只是前期支出,后面还有治具、调试、备件、耗材、培训和停线风险。设备看起来便宜,后期如果靠频繁返工、人工补胶或长时间调机来维持节拍,综合成本往往更高。
节拍不是只看设备动作快不快,而是看“上料—定位—点胶—检测—下料”这一串动作能否连续稳定。厂家给出的参数里,最该核验的是运动平台、点胶阀、控制系统和视觉定位是否匹配工艺,而不是单独盯着速度数字。
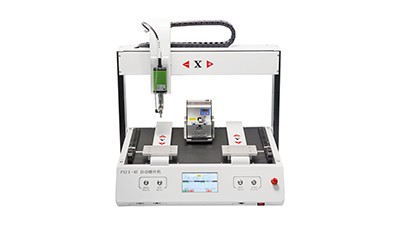
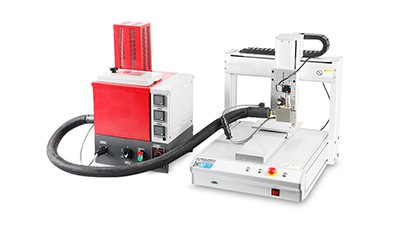
如果点胶轨迹简单,重点看设备重复定位、出胶一致性和节拍切换是否顺手;如果是多点位、多胶量、带转角和异形路径,就要确认插补控制、阀响应速度、压力控制和软件编程方式。只谈“高速度”不谈胶量稳定,后期往往容易出现拉丝、漏胶、气泡或边缘污染。
判断方法很直接:拿真实工件做现场测试,观察连续运行时胶量是否稳定、轨迹是否偏移、换线是否需要频繁人工干预。设备参数可以参考,但验收必须回到样件和工艺效果。
预算控制最容易忽略的是后期支出。全自动点胶机的成本,不只是采购合同上的金额,还包括胶路清洗、易损件更换、治具调整、气源和电力条件、软件升级、停线等待服务等。对生产经理来说,真正要问的是:设备交付后,现场维护是不是还能靠自己的团队完成大部分日常工作。
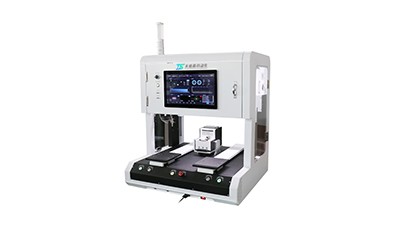
建议把成本分成三块核验:一是交付前的设计与打样费用,二是运行中的耗材和备件费用,三是故障和换线带来的隐性成本。尤其要关注点胶阀、密封件、滤芯、针头、管路等易损项,厂家是否有明确的更换周期和价格说明。没有书面说明的维护成本,后期往往容易失控。
厂家报价再完整,如果合同里没有把交付边界写细,后期容易出现“设备到了但不能马上生产”的情况。尤其是改造项目,现场电气接口、气路、工装定位、产线节拍联动都可能影响交付时间。采购人员应重点问清安装条件、验收标准、培训安排和响应时间。
验收不要只写“能运行”,而要写成可检查的条款,比如按什么样件、什么工艺路线、连续运行多久、出现哪些情况算不达标。若涉及产线集成,还要核验PLC通讯方式、与前后工序的信号联动、报警停机逻辑和数据记录方式,避免后期靠人工盯线。
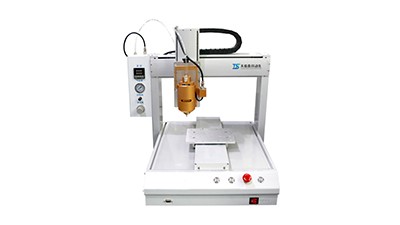
很多项目在选型时看重设备演示效果,真正投产后才发现,稳定性才是决定使用体验的关键。喷嘴堵塞、胶路残留、温控不稳、定位偏差、夹具松动,这些问题每次看起来都不大,但累积起来就会拖慢节拍、增加返工。厂家是否愿意提供工艺说明和故障处理思路,往往能反映其项目经验是否扎实。
对自动化改造团队来说,最实用的判断不是“能不能点”,而是“连续点多久、谁来维护、出问题多久能恢复”。如果售后团队只会远程回复,现场又缺少备件和操作文档,设备在产线里就很难长期稳定运行。
可执行的做法是先拿真实工件做试点,再把试点结果转成验收条款;先问清维护动作,再决定是否由产线班组承担;先确认售后响应和备件供应,再敲定交期。采购前把工艺资料、现场测试记录、验收标准和服务协议逐项对齐,比单纯比较报价更能避免后期超支。下一步可以直接向厂家索要工艺适配说明、安装条件清单、备件表和服务条款,用同一批样件做现场测试,再决定是否进入正式合同。
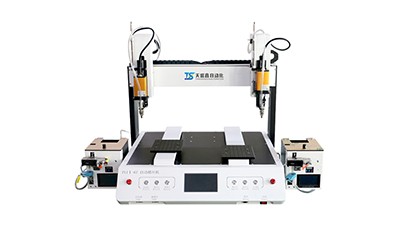
咨询热线
18938263376