18938263376
18938263376
热门关键词:
自动打螺丝机能不能用,先看的是工位条件,不是行业名称。很多项目表面上都叫“拧螺丝”,实际差别很大:有的螺丝孔位固定,产品尺寸稳定,适合单工位节拍化作业;有的孔位分散、零件形状复杂,夹具和送料路径一变就会影响稳定性。像3C电子、小家电、灯具、电气柜、汽车零部件、医疗器械装配等场景,常见需求是提高一致性、减少漏打和人工疲劳,但是否适合,还要看产品结构、螺丝规格、锁付角度和节拍要求。
更容易落地的工位通常有几个特征:螺丝规格相对固定;孔位重复出现;产品在锁付时能稳定定位;螺丝刀能垂直接近或角度接近孔位;单件作业时间能被设备节拍覆盖。若工位本身需要频繁换型、螺钉种类多、装配面遮挡严重,自动化设备仍可做,但往往要先评估夹具、送料方式和换型成本,不能只看“能不能拧上”。
自动打螺丝机最常见的风险,不在机器本身,而在前期判断不准。比如螺丝批头与螺丝槽型不匹配,容易打滑;扭矩设定和材料强度不匹配,可能出现滑牙、裂纹或虚锁;孔位公差偏大,设备虽然能动作,但良率并不稳定。还有一种情况容易被忽略:产线节拍看起来够用,但上下料、定位、检测时间太长,整线效率并没有提升。
对采购或项目负责人来说,风险还包括后续维护。自动打螺丝机常见的耗材、易损件、传感器和批头,需要明确更换周期和备件供应方式。若合同里只写“安装调试”,没有写验收标准、故障响应时间、远程支持方式和上门服务范围,后续遇到卡料、漏锁、报警频繁等问题,处理成本会明显上升。
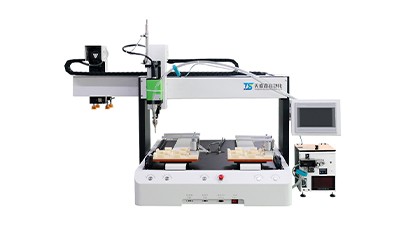
真正进入比较阶段后,重点不是“哪家说得更好”,而是哪些内容能落到资料和合同里。建议先把工位需求拆成可核验的信息:产品图纸、螺丝规格、孔位数量、节拍要求、来料方式、锁付顺序、是否需要视觉定位、是否允许人工复位、异常时如何报警。这样做的好处是,后续谈方案、谈报价、谈服务时都有依据。
合同和报价里尤其要问清楚三类问题。类是边界:设备包含哪些部件,夹具、送料器、控制系统、安装调试、培训是否分别报价。第二类是验收:以哪份资料为准,合格标准怎么写,漏锁、浮锁、滑牙如何判定。第三类是交付:现场安装需要什么条件,电源、气源、网络、空间由谁提供,停线配合多久,超出范围如何计费。
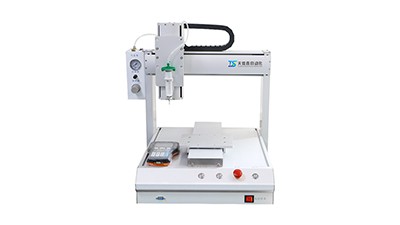
自动打螺丝机是否适合某个工位,往往要放到半年、甚至更长周期里看。设备初装时能跑,不代表长期稳定。批头磨损、送料偏差、气路波动、传感器污染、治具松动,都可能让锁付质量慢慢变差。特别是在粉尘较多、班次较长、产品批次变化频繁的工厂,维护频率和备件保障比宣传页上的配置更重要。
服务质量可以从几个细节判断:是否提供定期点检建议,是否明确远程排障和到场响应方式,是否给出操作培训和维护记录模板,是否能根据工位变化调整程序或夹具。若供应方只在交付时介绍设备功能,却说不清后续保养、软件升级、备件发货和异常处理,后面很容易变成“设备能用,但没人敢长期依赖”。
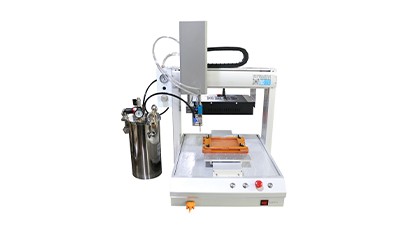
如果已经进入比较和沟通阶段,建议直接拿着样件、图纸、节拍要求和验收标准去核对,不要只看宣传资料。先确认工位是否真适合,再确认报价里包含什么、服务边界到哪里、后续维护由谁负责,基本就能把大多数采购和落地风险提前筛出来。
咨询热线
18938263376