18938263376
18938263376
热门关键词:
选深圳自动点胶机厂家,不能只看设备名称和宣传页上的卖点。点胶设备真正难的是把工艺、节拍、稳定性和后续维护放在同一张表里比较:能不能适配现有胶水和工件,节拍能不能接住产线,停线和返工风险由谁承担,出了问题多久能恢复。
对工厂负责人、生产经理、工艺工程师和设备采购人员来说,判断顺序更好先从“适不适合现有工艺”入手,再看“能不能满足节拍”,最后核验“交付、培训和售后条款是否说清楚”。
自动点胶机更适合工艺相对明确、批量稳定、人工点胶一致性难保证的场景,例如电子装配、连接器、结构件封装、局部涂覆等。若产品型号切换频繁、胶种变化大、工件定位误差明显,选型重点就不是“设备多快”,而是厂家能否给出针对性的工艺方案和治具思路。
现场常见的误区,是把“能点胶”理解成“都能上产线”。实际判断时,要先确认三件事:工件尺寸和定位方式、胶水特性、点胶路径复杂度。设备参数再漂亮,如果与工件空间、胶量控制和固化窗口不匹配,后面仍然会反复调试。
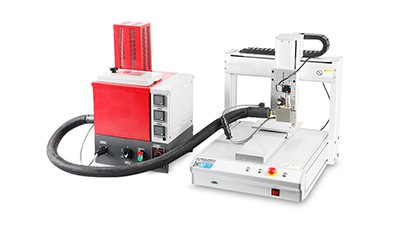
工艺匹配不是一句“支持多种胶水”就够了。不同胶水的黏度、流动性、固化方式、温度敏感性不同,直接影响阀体选择、供胶方式、压力控制和点胶轨迹。厂家如果只给出通用配置,没有针对胶水和工件边界条件做说明,后期出问题的概率会更高。
更稳妥的做法,是让厂家提供工艺方案而不是单纯设备清单。方案里至少要写清:胶水类型、点胶方式、出胶控制逻辑、重复定位要求、治具配合方式、是否需要视觉定位或在线检测。若涉及多产品共线,还要看换线时间和参数保存方式,避免切换时重新摸索。
可执行建议一:先做样件测试,再谈采购。适用在胶水特性不稳定、工件公差较紧的项目。核验时要求用实际工件和实际胶水测试,不要只看空跑演示。
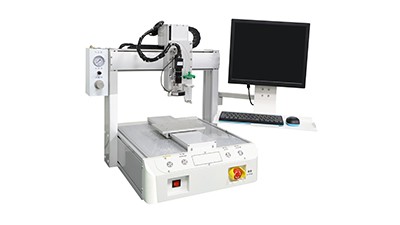
可执行建议二:把工艺边界写进技术协议。适用在多型号切换或胶种较多的产线。核验方法是逐条确认胶水、工件、温湿度、节拍和验收方式,避免口头承诺代替书面条款。
节拍效率不能只看设备移动速度。真正影响交付的,是取放料、定位、点胶、检测、固化、下料这些动作是否能连起来。某些设备单点速度不低,但一旦加上视觉校正、人工上料或等待固化,整线节拍就会被拉长。
核算时建议直接对照产线节拍目标,问厂家这台设备在实际工件上的单循环时间怎么拆分。若供应商只给出空机速度,而不愿意说明加载、换型和异常处理时间,采购风险较大。对生产管理来说,更该关注的是设备停机后恢复有多快,是否需要工程师到场才能复位。
可执行建议三:拿现有产线节拍表去对照。适用在原线改造或新增工位的项目。核验方法是把人工工位、输送节拍和设备动作逐项列出,找出最慢环节,而不是只听设备商口头描述。
可执行建议四:把异常恢复时间纳入评估。适用在连续生产、停线成本高的产线。核验时要问清报警后如何处理、复位是否复杂、是否支持远程排查,必要时在验收中加入故障模拟。
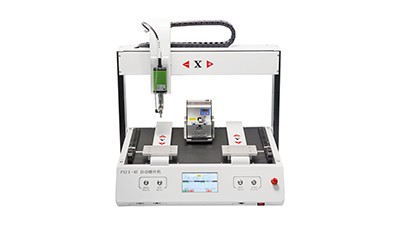
自动点胶机的采购风险,常出在交付之后。设备交到现场,不代表可以稳定生产;培训不到位、备件不清楚、响应时效不明确,都可能让设备长时间闲置。深圳厂家如果能提供较快的现场支持,确实有便利性,但前提仍然是服务范围、响应方式和费用规则写进合同。
签约前,建议重点核对验收标准、服务周期、培训内容、备件清单和保修边界。比如:哪些问题算设备本身故障,哪些属于耗材和操作问题;上门服务的响应时间如何约定;调试到量产由谁负责;是否包含二次培训。没有这些条款,后期容易在责任划分上产生分歧。
选厂家时,先让对方拿出设备参数、工艺方案、现场测试记录和售后服务说明,再决定是否进入商务谈判。对资料不完整、测试不在实际工件上完成、合同条款含糊的项目,宁可多花时间核验,也不要把停线风险留到交付后。
咨询热线
18938263376