18938263376
18938263376
热门关键词:
判断自动焊锡机的维护成本,不能只看设备名称和宣传点,关键要先把工艺难度拆开:焊点位置是否固定、焊盘大小是否稳定、线材和助焊剂是否统一、节拍是否允许预热和清洁。工艺越复杂,设备对温控、送锡、烙铁头状态和夹具精度越敏感,后续就越容易把成本花在调试、耗材和停机上。
深圳不少工厂上马自动焊锡机,真正拉开差距的不是机器“会不会焊”,而是是否适合现有产线。比如,同一条线如果产品切换频繁、焊点位置变化大、工装治具不稳定,日常保养就不只是擦拭和换锡丝,还会延伸到程序校准、定位检查和焊头更换。这样的场景下,维护成本通常不会低。
更稳妥的判断方法,是把需求先问清楚:要替代人工的哪一道焊接工序,单班次切换几次产品,是否允许停线调机,焊接品质是按外观、拉力还是电性指标验收。问题问得越具体,后面签设备参数、验收标准和售后条款时越不容易被动。
自动焊锡机的维护,不是单一的维修费用,而是由日常保养、易损件更换、工艺调试、停线损失和售后响应组成。很多项目表面看设备不贵,真正拉高成本的是“反复调机”和“无人会调”。
常见支出点包括:烙铁头、送锡机构、发热组件、清洁耗材、治具磨损,以及因焊点氧化、锡渣堆积引起的重复清理。若现场使用的是多品种混线,程序切换后还要重新核对温度、速度、锡量和位置,人工时间也会变成隐性成本。
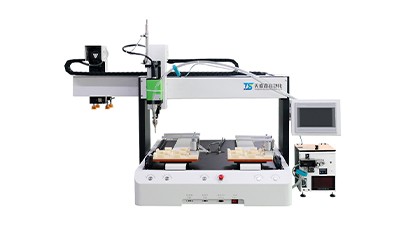
判断维护负担高不高,可以重点核验三类资料:设备参数表里的易损件说明、工艺方案里的清洁和点检要求、售后服务协议里的响应时效和备件供应方式。没有这些信息时,不要只听“维护简单”,应直接问到“多久要做一次例行保养、哪些部件属于耗材、出问题后由谁远程处理、谁上门处理”。
日常保养不是越多越好,而是要和产线管理能力匹配。设备稳定、工艺固定、操作员经过培训的场景,适合把基础保养留在班组;如果产品切换频繁、工艺窗口窄,或者现场没有懂焊接参数的人,保养和调试更适合绑定售后服务。
以下几种做法更便于落地:
适合工艺固定的产线:把清洁焊头、检查送锡、确认温度点检写进班前表。核验方法是看设备说明书是否给出明确点检项目,并让供应方提供培训记录或操作手册。
适合多品种切换的产线:把程序备份、工装校准、首件确认列为保养的一部分。核验方法是要求现场演示切换流程,并确认改程序后是否有复检标准。
适合管理要求较高的工厂:把关键易损件纳入备件清单,提前约定库存和更换周期。核验方法是对照报价单和服务协议,确认备件是否常备、是否限购、到货周期多长。
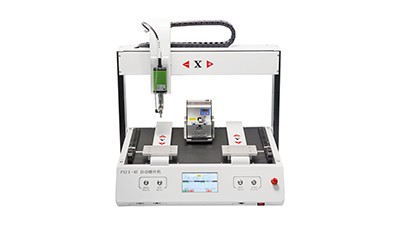
适合停线成本高的产线:把远程诊断和上门响应写进售后条款。核验方法是明确故障分级、响应时限、到场时间和是否收费,避免只有口头承诺。
设备采购阶段,最容易忽略的是合同里的边界条件。自动焊锡机如果只写“负责安装调试”,却没有写验收标准、培训内容、保修范围和响应时限,后面一旦出现焊点不稳、温控偏差或机构卡料,就容易陷入责任不清。
建议重点核验四项内容:验收是按外观、焊点质量还是连续运行测试;培训是否覆盖换料、换头、清洁、简单故障排查;保修是否包含上门服务和人工费;售后是否对深圳本地项目有明确的响应安排。若产线昼夜连续运行,还要问清夜间或节假日是否能处理紧急故障。
如果供应方能提供现场测试、检测报告或工艺验证记录,更好把测试条件写进附件,避免交付时换了材料、换了节拍、换了治具后,结果失去参考价值。没有统一核验条件,后续维护费用和责任划分都容易变得模糊。
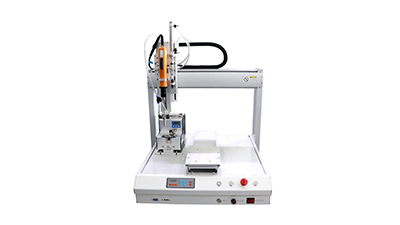
先做工艺清单,再谈设备选型。适用情况是产品型号较多、焊点分散。核验方法是列出焊点数量、位置、线材规格、节拍要求,让供应方按清单出工艺方案,而不是只看宣传页。
把易损件和耗材单独询价。适用情况是产量稳定、长期运行的产线。核验方法是让对方列出烙铁头、发热体、送锡相关部件的更换条件和采购方式,避免后期被动等货。
要求现场试焊并保留记录。适用情况是焊点质量要求较高。核验方法是看试焊是否包含连续运行、温升变化、清洁后复测,以及不良样品怎么判定。
把培训和交接写进验收。适用情况是工厂内部没有专职设备工程师。核验方法是确认培训时长、讲解内容、操作权限和交接资料清单,确保班组能独立完成基础保养。
深圳自动焊锡机的维护成本,通常不是单看“高不高”,而是看工艺是否稳定、停线代价是否可控、售后能否及时到位。更稳妥的做法,是把设备参数、工艺方案、服务协议和现场测试结果放在一起比对,再问清楚保养由谁做、多久做一次、出故障谁先响应。这样谈下来,维护成本才有可估的边界,后续交付和运行也更容易落地。
咨询热线
18938263376