18938263376

热门关键词:

东莞自动焊锡机接入产线前要确认哪些接口

发布日期:2026-08-19
信息摘要:

东莞自动焊锡机接入产线前要确认哪些接口:从真实需求到核验清单

先看适合谁:不是机器能不能买,而是产线能不能接

自动焊锡机接入产线,真正要先判断的不是设备外观或宣传参数,而是现有工艺、工位条件和管理方式是否允许它稳定落地。工厂负责人通常更关心停线时间和综合成本,生产经理会盯节拍衔接,工艺工程师要看焊点一致性与参数可调范围,设备采购人员则需要把接口、交付和售后边界写进合同。若这些问题没有在前期确认清楚,后面容易出现“设备到了,线体却接不上”的情况。

东莞的制造场景里,自动焊锡机常被用于需要重复焊点、焊接节拍相对固定、人工焊接波动较大的工位。但是否适合接入,还要看焊盘位置、元器件耐温、夹具空间、上料方式和线体组织方式。能不能用,不能只看设备说明书,必须结合现场工艺方案和测试结果判断。

先确认工艺接口:焊什么、怎么焊、能不能稳定焊

工艺接口是接入前最容易被低估的一项。自动焊锡机不是只负责“把锡送过去”,它还要和焊点结构、助焊剂使用、锡丝规格、温度曲线、治具定位配合。若焊点尺寸变化大、焊接面遮挡严重,或者同一工位要处理多种产品,设备是否适配就要重点核验。

建议重点查看设备参数、工艺方案和现场测试记录,不要只听口头说明。尤其是焊锡温度控制方式、送锡机构形式、烙铁头更换方式、是否支持多段程序切换,这些都会影响后续维护成本和节拍稳定性。
  • 建议一:先核对产品图纸和焊点样式,适合焊点位置固定、动作重复的工位。核验方法是让供应商按真实样品做打样,并记录焊点外观、连锡、虚焊、拉尖等现象。
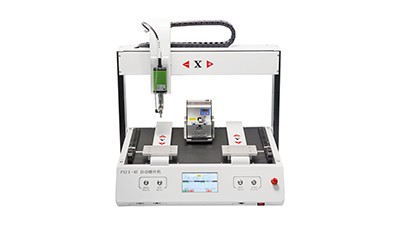
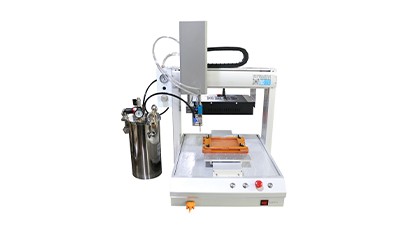
  • 东莞自动焊锡机接入产线前要确认哪些接口

  • 建议二:确认锡丝直径、助焊剂类型、烙铁头规格是否与现有物料体系一致。适用情况是产线已有统一耗材标准时,核验方法是查设备参数表和耗材清单,避免后续重复采购。
  • 建议三:如果产品换型频繁,要确认程序切换是否方便、参数是否可保存。核验时可要求现场演示换型流程,并查看操作权限和参数锁定方式。

再看接口怎么接:电气、通信、气源和机械位置都要对上

很多接入问题并不出在焊接本身,而出在接口不匹配。自动焊锡机通常要接入电源、控制信号、通讯协议、气源和工装定位系统。若线体上位机、PLC或触摸屏的通讯方式不同,或者现场供气压力、接头标准不一致,设备即使进场也可能迟迟无法联调。

机械接口同样不能省略。设备占地、进出料方向、维修空间、治具高度、传送带宽度,都要和产线布局对齐。特别是改造项目,常见风险不是设备本体太大,而是安装后挡住了操作位、检修门或物料流转通道。
  • 建议四:把电源规格、气源压力、通讯协议、I/O点位列成表。适用情况是已有自动化产线时,核验方法是让双方技术人员逐项对照设备接线图和线体接口图。
  • 东莞自动焊锡机接入产线前要确认哪些接口

  • 建议五:确认设备与治具的机械定位基准,尤其是焊嘴到产品的相对位置。核验方法是要求提供安装图、干涉检查结果和现场测量记录。
  • 建议六:如果需要接入MES或条码系统,要提前问清数据上传方式、报警记录保存方式和权限管理。核验方法是查看通讯测试结果和数据字段说明,而不是只看演示界面。

别只问能不能跑,要问节拍、停线和维护怎么安排

节拍是否满足,不能单看单次焊接速度,还要看上下料、定位、预热、换线、补锡、清洁和异常处理时间。生产经理更应该关注的是整线节奏,而不是设备单点速度。若自动焊锡机与前后工位节拍不一致,最后可能需要人工缓冲,抵消自动化带来的效率收益。

停线时间也要提前估算。新设备进场往往涉及安装、对位、通电、试焊、程序调试、人员培训和验收,任何一步延后都会影响排产。维护难不难,则关系到长期使用成本,包括烙铁头寿命、送锡机构清洁频率、备件供应周期和故障响应速度。
  • 建议七:让供应商提供完整的调试和验收计划,明确安装、试产、验收各自占用的时间。适用情况是产线停线成本较高时,核验方法是把计划写入项目排期并设定验收节点。
  • 东莞自动焊锡机接入产线前要确认哪些接口

  • 建议八:询问常用耗材、易损件和保养周期,适合长期连续生产的工位。核验方法是核对售后服务说明和备件清单,确认是否有本地响应机制。
  • 建议九:要求现场培训包含参数设置、异常处理、日常点检和简单维修。核验方法是看培训大纲、签到记录和考核方式,避免只做一次演示就交付。

合同和验收里要写什么:把风险留在纸面,不留在产线上

真正稳妥的做法,是把接口要求写进合同和验收标准,而不是等设备进场后再靠沟通补漏洞。设备参数、工艺方案、现场测试结果、验收标准和售后服务协议,至少要形成可核验文件。凡是涉及节拍、良率、稳定性、响应时间的表述,都应有明确边界和测试条件,避免后续各说各话。

交付阶段可重点核验四类内容:一是接口是否与线体完全匹配;二是样品焊接是否满足工艺要求;三是操作与维护人员是否能独立上手;四是售后响应、备件供应和远程支持是否有明确约定。若涉及改造项目,还应确认停线窗口、安装责任划分和现场安全要求。

更稳妥的沟通方式,是带着现有产品样件、线体图纸、控制要求和工艺标准去现场对接。设备能不能接、怎么接、谁来负责、出了问题找谁,更好在签约前就问清楚并留下书面记录。这样做虽然前期沟通更细,但能减少后期返工和争议,也更便于判断这台东莞自动焊锡机是否真的适合接入当前产线。
推荐资讯
东莞自动焊锡机不稳定多半不是机器慢,而是治具和参数问题

东莞自动焊锡机不稳定多半不是机器慢,而是治具和参数问题

东莞自动焊锡机不稳定多半不是机器慢,而是治具和参数问题:交付质量与长期维护怎么判断 先判断需求:慢不慢,先看工艺和治具能...
2026-09-28
自动点胶机厂家怎么选,节拍效率和稳定性要一起看

自动点胶机厂家怎么选,节拍效率和稳定性要一起看

自动点胶机厂家怎么选,节拍效率和稳定性要一起看 选自动点胶机厂家,不能只盯着设备外观、宣传口径或单次报价。真正要拆开看的...
2026-09-28
深圳自动点胶机厂家适合哪些产线?从稳定性到维护成本判断

深圳自动点胶机厂家适合哪些产线?从稳定性到维护成本判断

深圳自动点胶机厂家适合哪些产线?从稳定性到维护成本判断 如果已经进入比价、打样或方案沟通阶段,真正需要确认的,不是设备看...
2026-09-27
产线节拍紧时,怎么挑全自动点胶机厂家兼顾效率与稳定性

产线节拍紧时,怎么挑全自动点胶机厂家兼顾效率与稳定性

产线节拍紧时,怎么挑全自动点胶机厂家兼顾效率与稳定性 先把需求边界定清楚,别一开始就问“最快能做到多少” 产线节拍吃紧时...
2026-09-27

咨询热线

18938263376