发布日期:2026-10-27
判断一台自动点胶机是否适合上产线,不能只看设备名称、宣传卖点或外观配置。真正要拆开的,是工艺是否匹配、节拍能不能跟上、改造会不会影响停线、后续维护是否可控,以及出了问题厂家能否及时处理。尤其在产线集成场景里,设备本体只是其中一环,和治具、输送线、视觉、PLC、MES、上下游工位的配合,往往才是决定项目能否落地的关键。
面向东莞自动点胶机厂家沟通时,问题问得越具体,越容易把风险提前暴露出来。下面按“场景、问题、核验方法、决策建议”的顺序展开,便于工厂负责人、工艺工程师和设备采购人员直接拿去对照。
点胶项目最容易出偏差的地方,不是机器能不能动,而是胶水、工件、点位和固化方式是否适合自动化。不同胶材的黏度、流动性、是否含填料,都会影响出胶稳定性;工件表面材质、装配间隙、点胶路径,也会影响轨迹和胶量控制。厂家如果只回答“可以做”,却说不清工艺边界,后面往往要靠返工补。
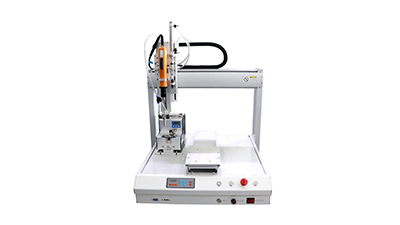
沟通时应直接问:适合哪些胶水类型、哪些点胶方式、哪些工件尺寸范围、是否需要温控或搅拌、是否需要配合治具定位。若涉及AB胶、UV胶、导热胶、密封胶等差异较大的工艺,更要确认供胶方式、混胶方式、针嘴选型和清洗要求,不能只看设备主机参数。
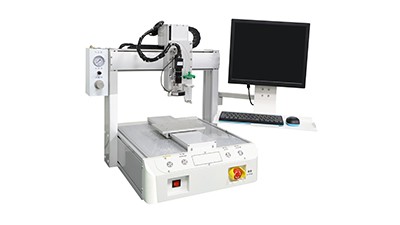
自动点胶机放进产线后,最怕“单机好用,整线卡住”。节拍是否满足,不只取决于点胶速度,还取决于上料、定位、扫描、点胶、复位、下料是否连贯,以及与前后工位的通讯方式是否稳定。若设备要和传送线、机械手、视觉定位或输送定位机构联动,更要提前确认信号接口、动作逻辑和异常停机策略。
现场沟通时应问清:单次循环时间怎么计算,是否包含定位和检测时间;设备与产线采用何种通讯方式;异常报警后是否能自动复位或旁路处理;改造是否需要停线,预计停线窗口怎样安排。节拍问题不能只听口头描述,更好以现场测试结果和动作时序图为准。
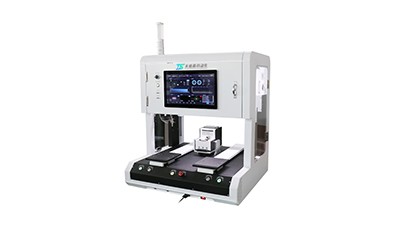
自动点胶机能否长期稳定运行,往往不是看开机当天,而是看连续生产后是否容易漂胶、堵针、拉丝、断胶或定位偏移。设备结构、运动机构、供胶系统、清洗频率和环境要求,都会影响维护难度。若厂家把问题都解释成“正常现象”,却拿不出排查方法和备件清单,后续运维成本往往会被低估。
建议重点问:易损件有哪些,多久检查一次,常规保养由谁完成;出现堵针、气泡、胶量波动时,厂家提供什么排查顺序;关键部件是否通用,备件采购周期如何;停机后恢复生产需要哪些条件。更好把维护责任区分清楚,避免设备、胶水、治具和外部供气供电问题混在一起。
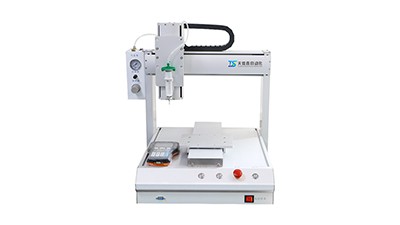
很多自动化项目不是输在设备选型,而是输在交付后没人会用、没人敢调、出了问题没人接。点胶设备涉及工艺调试、参数保存、胶材更换、针嘴维护和异常排查,操作人员培训不到位,设备再好也容易回到人工经验模式。对工厂来说,售后响应速度、服务范围和责任边界,和设备本体一样重要。
沟通时应直接确认:是否提供上门安装调试、首批培训和工艺再确认;保修范围包含哪些部件;响应时限、远程支持方式、现场到达条件如何约定;软件参数、程序备份和版本管理归谁负责。若项目涉及自动化改造,还要问清现场配合事项,比如电源、气源、空间、地基、网络和人员安排由谁准备。
真正值得问的,不是“这台自动点胶机好不好”,而是“在现有产线条件下,能不能稳定接入,出现问题由谁处理,成本和风险是否在可接受范围内”。沟通时带上工件样品、胶水资料、节拍要求、接口清单和现场布局图,再让厂家按这些资料出工艺方案、测试记录和服务说明,判断会更清楚。没有公开可核验的信息时,不妨先把合同条款、验收标准和售后响应写实,再决定是否进入下一步试产。
截屏,微信识别二维码