发布日期:2026-09-28
自动焊锡机在现场被认为“不稳定”,很多时候并不是设备本体运行慢,而是焊点定位、夹持方式、热容量、送锡节拍和程序参数没有配平。尤其在东莞这类电子装配、线束、连接器、PCBA周边工序集中的场景里,同一台设备换到不同产品,表现差异可能很大。判断设备是否适合,不能只看名称、外观或宣传中的焊接效率,更要看它是否适合当前焊点形态、工件固定方式和产线节拍。
例如,焊点位置偏小、热容量变化大、工件存在翘曲或定位公差较宽时,设备即便动作速度快,也容易出现拉丝、虚焊、焊料堆积或温度波动。此时问题常常出在治具刚性不足、定位基准不统一,或者温度、预热、送锡量、停留时间等参数没有按工艺重新设定。采购和工艺团队在立项时,应先确认工艺边界,再谈设备速度。
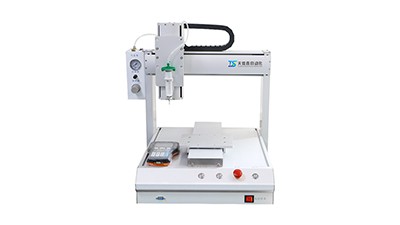
判断一台东莞自动焊锡机是否可靠,设备参数表只是起点,真正有用的是工艺方案、现场测试记录和验收标准。很多“不稳定”并不是机器本身故障,而是交付时没有把产品结构、焊锡材质、助焊剂使用方式、锡丝规格和温控逻辑写清楚,后续一换物料就波动。
合同和技术协议里,建议把试焊条件、验收样件、问题响应方式写细。特别是自动焊锡机涉及发热、送锡、路径控制和治具配合,任何一项改动都会影响结果。如果供应商只给出通用参数,不愿意把适用工艺、限制条件和不适用场景说明白,后面调整成本往往会落到产线。
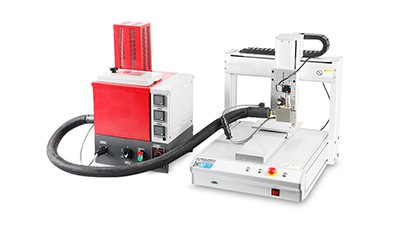
自动焊锡机的长期成本,往往藏在日常维护和异常恢复时间里。设备交付后,如果治具磨损后难以调整、参数文件没有版本管理、操作人员只会照着按钮做动作,一旦产品切换或锡嘴、发热部件出现衰减,停线时间就会被放大。采购时看的是设备价,生产现场承受的却是停机、返工和重复调机成本。
交付质量要从“能不能跑起来”转到“能不能稳定跑下去”来判断。售后响应、备件供给、远程支持能力和培训内容都要写进沟通和合同里。尤其是工厂在东莞,产线节奏紧,售后如果没有明确的响应窗口和处理流程,设备一旦出现焊点不稳,现场容易陷入等待和反复试错。
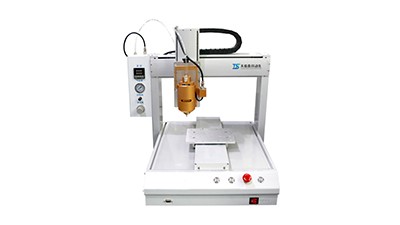
东莞自动焊锡机的现场问题,常常不是一个点,而是设备、治具、参数、人员四个环节同时偏差。只盯设备速度,很容易把本该调整的治具和工艺当成机器问题,反而增加成本。交付前后可以按下面四项逐一确认:
如果正在评估设备,建议带着实际产品、治具图纸、焊点要求和节拍要求去沟通,不要只拿宣传资料做判断。对比时重点看现场测试记录、验收条款、培训安排和售后响应说明,再决定是否适合上线。真正需要确认的,不是设备看起来多快,而是换到真实工况后,治具是否稳、参数是否能锁住、长期维护是否有人接得住。
截屏,微信识别二维码