18938263376
18938263376
热门关键词:
进入比价或沟通阶段后,更先要确认的不是“设备有多快”,而是现有工艺能否被稳定地搬到自动点胶设备上。点胶对象是结构胶、UV胶、硅胶、导热胶,还是带有拉丝、沉降、挥发特性的胶料,都会影响出胶方式、阀体选型、供胶方式和清洗频率。工艺不匹配时,设备参数再好也很难落到稳定节拍。
东莞自动点胶机厂家如果给出方案,通常应先说明工件定位方式、治具精度、点胶轨迹、点胶量控制方式,以及是否需要视觉定位或在线检测。节拍核算不能只看单点点胶时间,还要把上料、定位、等待固化、换胶、清针、报警复位这些环节一起算进来。真正影响产线效率的,往往是辅助动作,而不是设备说明书上的理想速度。
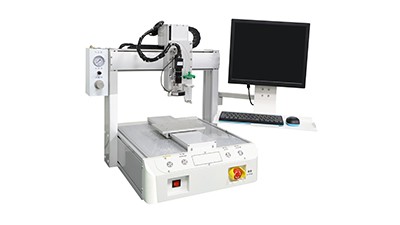
节拍核算应当拆成三个部分:单次动作时间、换料和准备时间、异常处理时间。单次动作时间包括运动轨迹、出胶响应和回吸控制;准备时间包括程序切换、治具装夹、首件确认;异常处理时间则包括气压波动、胶阀堵塞、喷嘴清洁和人工复位。只看某一段最快动作,容易把设备实际产出估得过高。
比较稳妥的做法,是让厂家提供“满负荷工况”和“稳定工况”两套数据。前者用于判断设备极限,后者才更接近日常生产。若产线对连续作业要求较高,还要看设备在长时间运行后的轨迹偏移、出胶一致性和温控波动。节拍不是越快越好,而是要在可接受的波动范围内连续运行。
点胶设备停机,很多时候不是“机器坏了”,而是胶料、气源、电控、治具或人员操作出现了问题。胶料沉降、结皮、含气泡,都会导致出胶不稳;气压波动会让点胶量漂移;治具定位偏差会让轨迹修正频繁;操作员对报警处理不熟,也会把短暂停顿变成长时间停线。
因此,核算停机风险时,不能只问主机保修多久,还要问异常停机后的恢复方式。是否支持快速清胶、快速换针、程序备份、参数锁定、远程诊断,这些都会影响恢复时长。若设备要接入现有产线,还要确认通讯协议、信号接口、节拍联动逻辑,避免因为对接不顺导致整线等待。
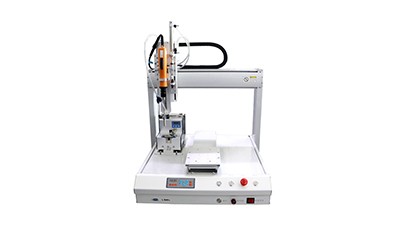
很多争议并不是出在设备交付当天,而是出在合同没写清楚。节拍能否达标、哪些条件下算达标、停机怎么判定、谁负责调试边界,这些都应写进技术协议或验收标准。若只写“满足生产要求”,后续很难界定到底是设备问题、胶料问题,还是工艺条件变化导致的偏差。
售后响应也要按可执行条款来核验。比如响应时间、到场时间、远程支持方式、备件供应周期、培训次数和范围,都应在服务说明里明确。东莞本地厂家不一定天然更省心,关键还是看是否能在合同中把责任、时限和处理流程写清。没有这些条款,维护成本往往会在后期被动上升。
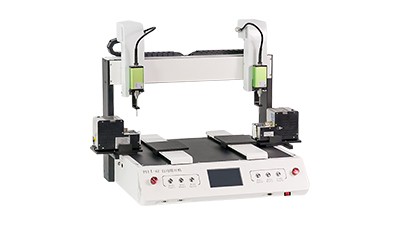
与其泛泛地问“能不能提速”,不如直接问“在当前胶料和工件条件下,节拍由哪些动作组成”“连续运行多久后需要清洁或校准”“停机后恢复生产通常要哪些步骤”。这些问题更容易暴露方案是否成熟,也更容易看出厂家是否熟悉现场生产逻辑。
若计划做自动化改造,还要问清楚现有产线改动范围、停线窗口、调试周期、人员配合要求。真正有落地经验的厂家,往往会先确认工艺边界,再给出测试方法和验收口径,而不是先承诺速度和产量。把问题问细,后面少返工,也更容易判断节拍效率与停机风险是否在可接受范围内。
下一步可直接要求厂家提供工艺方案、设备参数、联机方式、验收标准和售后服务说明,再结合现场试机结果逐项核对。只要资料、测试和合同三者对得上,很多隐性风险在签约前就能看出来。
咨询热线
18938263376