18938263376
18938263376
热门关键词:
产线升级时,自动焊锡机能不能顺利接入,往往不是单看设备本体,而是看工艺对象、工位条件和现有设备接口是否匹配。深圳地区的自动焊锡机供应商通常会提供不同配置,但真正需要确认的,是焊点位置是否稳定、工件治具是否可重复定位、上下游设备是否已经固定节拍。若前段是点胶、插件、锁付或视觉定位工序,焊锡机的进出料方式、夹治具尺寸、信号联动逻辑都要一起核验,不能只问“能不能焊”。
适合哪些人优先做这一步:工艺工程师要判断焊点数量、热敏元件耐受度和锡丝/锡膏工艺是否适用;设备采购人员要确认接口标准和售后边界;生产经理要估算停线窗口和换线频率;工厂负责人则要看改造是否会影响整条线的节拍平衡。比较稳妥的做法,是先拿现有产线的设备清单、工装图纸、节拍记录和不良记录,与自动焊锡机的工艺方案逐项对照,而不是只看宣传资料。
自动焊锡机接入现有设备时,最常见的问题是节拍不一致。前后工序速度一旦不匹配,就会出现等待、堆料或频繁停机。另一类风险来自稳定性:夹具定位不准、锡量控制不稳、烙铁头寿命与维护周期不清晰,都会让设备在试产阶段表现正常,到了连续生产时才暴露问题。还有一些改造项目会忽视电气、气源、通讯协议和安全联锁,结果设备能摆上去,却无法和原来的传送线、机械手或检测机联动。
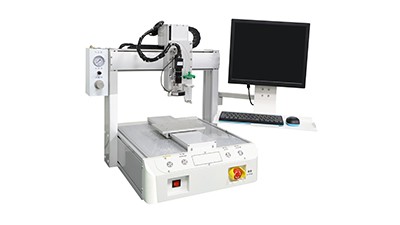
判断方法不复杂,但必须落到现场数据上。可先看现有产线的单件节拍、换型时间、停机原因和人工干预频次,再对照自动焊锡机的动作时序、待机逻辑和报警处理方式。如果供应商只给设备参数,不愿意说明现场测试条件、验收边界和异常处理流程,就需要谨慎。真正要核验的不是“理论上能跑多快”,而是“在当前工艺和当前治具条件下,连续运行是否稳定”。
可执行建议如下:
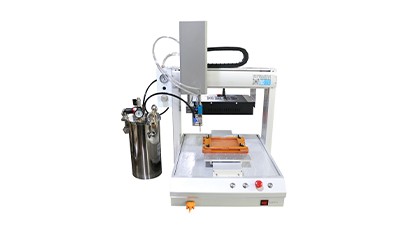
很多改造项目的问题,不是设备不行,而是前期沟通太笼统。与深圳自动焊锡机相关的交流,至少要围绕工艺方案、交付边界和验收方法展开。合同里不能只写“满足生产需求”,而要写清楚测试工件、测试工况、连续运行时长、验收口径和整改次数。若涉及与现有传送带、夹具台或检测设备联机,还要把联机责任边界写明,避免后续出现“设备到了,接口没通”的情况。
现场沟通时,建议直接问这几类问题:现有设备需要保留哪些部件,哪些必须更换;是否需要新增治具、吸烟除尘或温控组件;调试期间由谁负责工艺参数优化;停线改造大概需要几段时间窗口;备件清单是否随设备交付;验收不通过时如何返工。若供应商无法给出书面说明,只靠口头承诺,后面排产和验收都会比较被动。
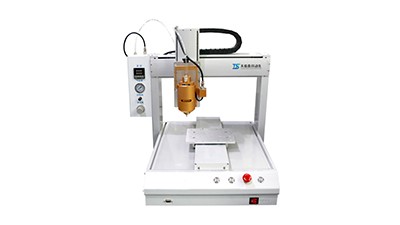
更稳妥的合同写法,通常会把以下内容落到纸面:接口标准、试产样件、验收样本数量、培训次数、保修范围、上门响应时间、远程支持方式、易损件更换责任。这里不需要追求条款很多,而是追求每一项都有核验对象。设备价格之外的成本,也要把治具改造、线路调整、停线损失、调试工时和备件储备一起算进去,避免只比较机器报价。
自动焊锡机进入稳定生产后,真正考验的是维护成本和售后响应。焊嘴、发热组件、送锡机构、清洁系统这些部件,都会随着使用频率变化而产生维护需求。如果培训不到位,现场人员可能只会开机,不会判断锡量异常、温度漂移或焊点偏移,结果小问题拖成停线。对生产管理来说,最该确认的是设备交付后谁来负责工艺复调,售后是远程指导还是必须上门,上门时间有没有书面约定。
可重点查看三类资料:一是官方说明中的保养周期和易损件清单;二是服务协议里的响应时间、处理方式和备件供应规则;三是现场培训内容,是否覆盖日常点检、故障排查、参数保存和恢复。若产线分布在多个车间,建议提前问清本地服务覆盖范围,避免后续每次小故障都要等较长时间。维护成本也不该只看一次换件价格,还要看停机时间、人工代班和工艺恢复时间。
接下来更实用的做法,是让供应商按现有设备清单出一版对接方案,再带着样件和节拍数据做现场测试。看不懂的参数先不急着下结论,先确认能否写进合同、能否现场验证、能否在验收时复现。把设备资料、工艺要求、验收标准和服务说明放在同一张表里,产线升级前的判断会清楚很多。
咨询热线
18938263376