18938263376
18938263376
热门关键词:
判断深圳自动焊锡机能不能真正并入产线,不能只看设备名称、外观和宣传说法,关键要把使用场景、改造成本和运行风险拆开来看。焊锡机单机可用,不代表接到输送线、治具、工控系统后还能稳定工作;接口能连上,也不等于节拍、工艺和维护都能接受。对工厂负责人、生产经理、工艺工程师和设备采购人员而言,更先要分清的是“适不适合做集成”,其次才是“怎么接、怎么验、怎么保”。
自动焊锡机更适合工艺相对稳定、焊点位置清晰、来料一致性较高的场景。若产品经常换型、焊点分布不固定,或工件定位误差较大,集成后的调试时间往往会明显增加,现场联动也更容易受影响。判断是否适合,不能只问“能不能焊”,还要问“在现有产线节拍下,是否需要额外人工补位”。
建议先把产线分成三类看:
核验时可要求供应方提供设备参数、工艺方案和适用工件范围,并用现场样件做试焊测试。重点不是看一次能否焊上,而是看连续运行时的稳定性、定位容差和返修频率是否在工厂可接受范围内。
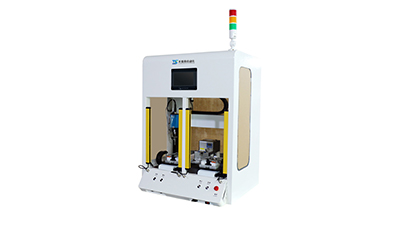
产线集成最容易出问题的地方,不在焊锡动作本身,而在接口定义不清。自动焊锡机常见接口包括启停信号、急停回路、互锁信号、程序切换、报警输出、节拍完成信号等。若这些信号没有在方案阶段逐项确认,后面很容易出现“设备能动,但和线体不同步”的情况。
如果供应商只说明“可对接”,却不能给出接口表、信号时序和责任边界,就说明联动还停留在概念层面。真正可落地的方案,应当能说明每个信号由谁发、谁收、异常时谁先停、谁负责复位。
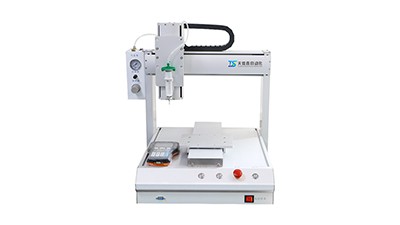
节拍能否满足,不能只看设备单点速度,要按整线节拍来算。焊锡机的动作时间、上下料时间、治具定位时间、确认时间、异常处理时间都要算进去。若产线原本节拍紧,增加一个焊锡工位后即使单机速度合格,也可能因为等待和复位拉长整线节拍。
建议在技术沟通时直接问这些问题,并要求写入方案或报价附件:
这些问题问得越细,后续扯皮越少。尤其是维护成本,不只包括耗材,还包括停机等待、远程支持响应时间、上门服务周期和备件到货周期。采购阶段如果没有把这些写清,后面很容易把“设备问题”变成“生产损失”。
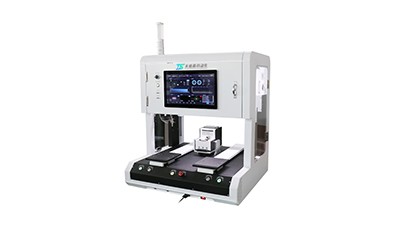
自动焊锡机做产线集成,最怕交付边界模糊。验收标准不能只写“设备运行正常”,而要拆成可测试条目,例如接口联动是否成功、报警是否可追溯、换型步骤是否完成、连续运行是否满足既定测试时长、异常停机是否能按约定恢复。没有明确标准,现场一旦出现争议,很难判断问题出在设备、工艺还是产线配合。
更稳妥的做法,是把以下内容放进验收和售后文件:
如果供应方提供的是标准设备,却要接入定制产线,就更要警惕责任边界不清。设备本体、线体改造、工装治具、上位机对接、现场施工,更好分项确认归属,避免项目推进到一半才发现“接口有人做、联动没人认”。
落地时可先做三步:先拿到官方资料和接口表,再用样件做现场联调,最后按验收标准逐项签字确认。沟通时少问“能不能做到”,多问“由谁接、怎么测、出问题谁处理、多久恢复”。把这些边界在合同前谈清,深圳自动焊锡机做产线集成才更容易按计划推进。
咨询热线
18938263376