18938263376
18938263376
热门关键词:
把自动焊锡机接入现有产线,真正先要放在桌面上讨论的,不是设备外观或宣传口径,而是需求、预算、交付边界是否能同时对齐。尤其在东莞这类电子制造和装配集中的区域,产线节拍紧、工位多、换线频繁,设备能不能和上位系统通信,能不能跟上前后工站的节拍,往往比单机演示时“焊得好不好看”更影响落地结果。
更稳妥的判断顺序,是先看工艺是否匹配,再核验资料是否完整,最后评估长期维护成本。这样做的好处很直接:可以避免买到“能动但不好接”“能接但拖节拍”的设备,也能减少改造停线时间和后续反复返工。
自动焊锡机适不适合,先看工艺对象,再看节拍,再看工位边界。适合评估的通常是焊点位置相对稳定、焊接路径可重复、物料供给比较规整的工序;如果产品规格经常变、焊点分散、治具差异大,就要先确认是否需要定制夹具、视觉定位或工艺重排。
工厂负责人和工艺工程师可以先回答三个问题:焊点是否标准化,现有人工工位的节拍是否稳定,焊接前后是否还要联动上料、检测或搬运。只要其中一项存在明显波动,接入自动焊锡机前就不能只看单机参数,而要把整条线的节拍一起核对。
更适合先比较的对象,通常是计划做单工位替代、产线局部自动化改造,或者希望先从重复度高的焊接环节试点的人群。若目标是整线升级,比较方法就不能只看焊接速度,而要把通信方式、工站协同、异常停机恢复时间一起纳入。
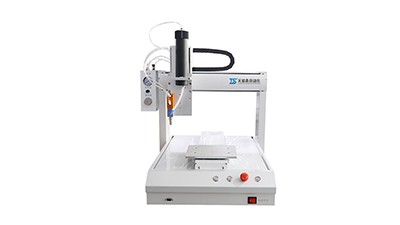
自动焊锡机能不能顺利并线,关键不在“能不能启动”,而在“能不能按产线指令稳定运行”。需要重点核验的资料,至少包括设备参数表、通信协议说明、I/O接口定义、工艺方案、验收标准和现场测试记录。若供应商只提供宣传资料,缺少可核验文件,后续对接MES、PLC或扫码系统时,容易出现信息不一致。
通信兼容要看三层:一层是物理接口是否匹配,二层是控制信号是否对得上,三层是异常状态是否能被产线识别。比如启停、报警、完成信号、互锁信号是否清晰,急停后能否被上位系统正确记录,换线时参数调用是否有权限管理。这些内容都应写进技术协议或验收条款,而不是只靠口头确认。
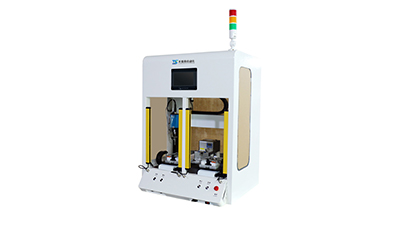
节拍核验也不能只看设备单次动作时间。要把上料、定位、焊接、回位、出料以及等待前后工站响应的时间一起测。若前后工站存在缓冲不足,设备单机再快也可能形成拥堵。现场测试时,建议用真实工件、真实治具和实际工艺参数,不要只用演示样件。
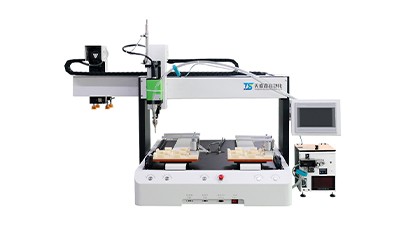
很多项目真正拉开差距的地方,不是首轮安装,而是改造当天和后续切换当天。现场测试至少要看三件事:接线和调试需要占用多久,切换工艺时是否会影响整线节拍,异常发生后能不能快速恢复。对生产经理来说,这些内容直接关系到停线损失和排产安排;对设备采购人员来说,这些内容关系到合同边界是否清楚。
如果供应商能提供明确的调试步骤、远程支持方式和现场响应时效,改造风险会更可控。反过来,如果服务说明里只写“提供售后支持”,没有响应时间、备件策略和故障处理流程,后续一旦出现通信中断、参数丢失或治具不适配,现场就容易被动。
验收时可以多问几类问题:通信掉线后如何重连,焊锡头或送锡机构是否容易拆换,参数如何备份和恢复,换线是否需要重新标定。问题问得越具体,越能看出设备是否适合真实生产,而不是只适合演示。
自动焊锡机接入产线后,长期成本通常体现在维护频率、易损件更换、培训投入和售后响应上。只看采购价格,容易忽略后续调试和停机成本;只看单机性能,也容易忽略操作人员是否能独立处理常见异常。对自动化改造团队来说,设备越复杂,越要提前确认培训内容是否覆盖日常点检、参数调用、报警处理和基础保养。
合同里建议重点确认服务边界:保修范围、响应方式、上门时效、远程支持是否包含、备件供应周期、软件升级是否收费、二次改线是否另计。若项目跨多个厂区,还要确认售后覆盖范围是否一致,避免设备装上后,真正需要支持时才发现响应链条过长。
判断一台设备是否适合长期使用,不妨把它放到“能不能稳定接入产线”这个问题里重新比较:通信是否标准化,节拍是否留有余量,维护是否可由现场人员完成,售后是否有明确责任人。只要这几项没有核验清楚,就不宜仅凭样机表现直接拍板。
更实际的做法,是在选型会前准备一张核验清单:设备参数、工艺方案、现场测试记录、验收标准、售后服务协议都要过一遍;再把产线现有PLC、MES、治具和节拍限制一起列出来。这样和供应商沟通时,问题会更集中,比较也更公平,后续交付风险也更容易控制。
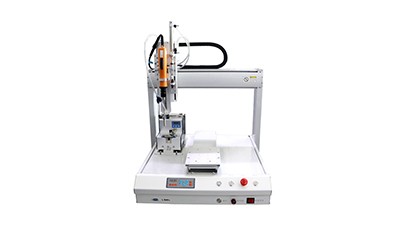
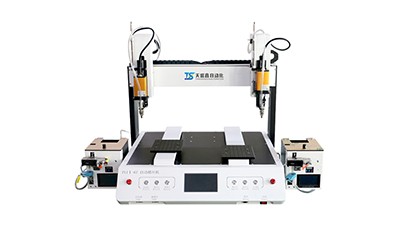
咨询热线
18938263376