18938263376
18938263376
热门关键词:
自动锁螺丝机能否顺利接入产线,步不是比较外观、价格或宣传口径,而是确认它要面对的工艺场景。螺丝规格、锁付位置、工件材质、孔位公差、装配顺序、工位空间,这些条件任何一项不匹配,后面都可能变成停线、返工或频繁调机的问题。对工厂负责人、工艺工程师和设备采购人员来说,判断重点是“设备是否适合这个工位”,而不是“设备是否看起来先进”。
如果产线涉及多型号切换,还要先确认换型频率、治具更换方式、程序切换步骤是否足够简单。型号变化多的场景,往往比单一产品线更考验厂家对工艺的理解。此时需要厂家的工艺方案,而不只是设备参数表。
很多接入失败,并不是机器不能锁螺丝,而是锁得上却跟不上节拍,或者短期能用、长期不稳定。节拍是否满足,要看单颗螺丝的取料、送钉、定位、锁付、检测、复位整套动作是否与产线拍速匹配。只看“每分钟多少颗”的数字意义不大,还要看这个数字是在理想状态下,还是在实际工况下。
稳定性也不能只看演示视频。需要关注卡钉、浮锁、滑牙、漏锁、错锁、吸附不稳等问题在现场是否容易出现。若设备要接到正在运行的产线,改造停线多久、需不需要改治具、是否要调整上位机接口、是否要重新布线,都要在前期确认。停线时间如果没有边界,交付再快也可能影响整条线的排产。
可执行的判断方法包括:
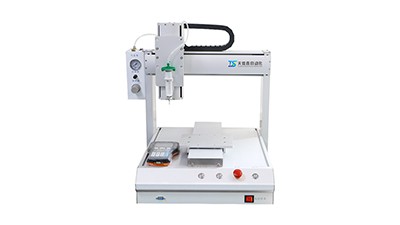
判断厂家能否顺利接入产线,最可靠的依据是可核验资料,而不是口头承诺。设备参数要看锁付扭矩范围、适配螺丝规格、供料方式、重复定位精度、通讯方式、异常报警方式;工艺方案要看是否针对当前产品做过工位分析;现场测试要看是否在接近真实的工件、螺丝和节拍条件下运行;验收标准要写清楚什么情况下算合格,什么问题需要整改。
特别要注意,公开资料里看不到的内容,不要直接默认厂家能够实现。比如不同材质工件的锁付表现、深孔位的吸附效果、遮挡空间下的枪头姿态、不同批次螺丝的兼容性,这些都应该通过样件测试或现场试机确认。对于采购团队来说,设备能否进线,不只是一台机器的事,还包括售前沟通是否细致、工艺记录是否完整、异常样本是否留档。
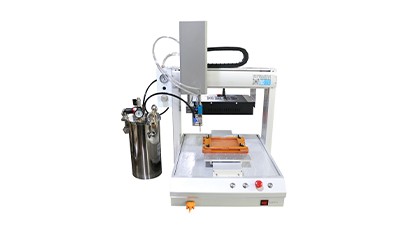
自动锁螺丝机接入产线后,真正拉开差距的往往是交付质量和长期维护能力。交付质量好,现场少走弯路,操作员上手快,调试记录清楚,后续换型也更顺;交付粗放,则容易留下参数不清、线缆标识混乱、操作步骤模糊等问题,后面每次故障都要重新摸索。长期维护则决定设备是否“能一直用”,而不是“能先跑起来”。
维护难不难,要看结构是否便于清洁、易损件是否容易更换、备件是否清晰、程序是否便于恢复、故障排查是否依赖单一人员。对生产经理来说,最需要确认的是:一旦出现卡钉、气压异常、吸嘴磨损或控制异常,现场能处理到什么程度,多久需要厂家介入。售后响应不稳定,设备会把问题从机械层面转移成管理层面的持续风险。
可执行的建议有以下几条:
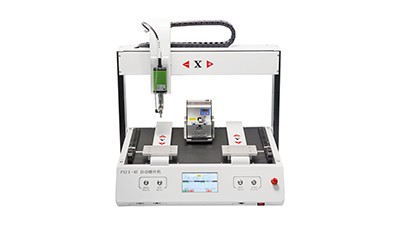
真正要落地接入产线,顺序应该是先核验资料,再做现场测试,最后看服务条款。资料核验解决“能不能做”,现场测试解决“现在这条线能不能稳定做”,合同和服务协议解决“出问题后谁来处理、多久处理、怎么处理”。这三步缺一项,后续风险都可能转移到生产端。
更稳妥的做法,是把验收标准提前写进合同附件,按工艺节拍、锁付质量、报警处理、换型步骤、培训完成度逐项确认。若厂家只给设备照片或演示视频,却无法提供工艺方案、测试记录和售后说明,说明交付条件还不完整,适合继续补资料,不适合直接拍板。
接下来与厂家沟通时,可以直接围绕这几件事核验:现有产品型号是否都能覆盖、产线接口怎么对接、停线窗口需要多长、售后响应如何计时、备件由谁负责、异常报警如何留痕。把这些问题问清楚,自动锁螺丝机厂家能否顺利接入产线,基本就有了判断依据。
咨询热线
18938263376