18938263376
18938263376
热门关键词:
工厂在评估深圳自动焊锡机时,常见的误区是只盯着焊点效果,却忽略了它是否能和现有产线顺利对接。实际落地时,设备往往要接入输送线、治具台、视觉定位、MES或PLC控制系统,还要适配来料位置、工件尺寸和工艺节拍。只要其中一环不匹配,设备就可能“能用但不好用”,甚至拖慢整条线。
更适合先问的不是“设备有多先进”,而是“当前工艺是否适合自动焊锡”。例如,产品焊点位置是否稳定、引脚或焊盘是否一致、温度窗口是否清楚、助焊剂和锡材是否固定,这些都会影响导入难度。若工艺本身波动较大,自动化前的前段工艺整顿,往往比直接采购设备更重要。
接口兼容通常不是单纯的插口能不能接上,而是信号、节拍、互锁、报警、权限和数据记录能否对齐。比如上游来料触发信号是否一致、下游放行逻辑是否冲突、异常停机后能否联动复位,这些细节在方案沟通时容易被忽略,但在现场调试阶段最容易暴露问题。
调试周期也不能只听口头承诺。设备需要联机测试、焊锡参数微调、治具校正、程序优化、操作员试产,这些环节都可能占用产线时间。若工厂排产紧张,必须先确认试产窗口、停线安排、备机方案和远程支持方式,否则调试拖长后,影响的不只是交付进度,还会影响订单交期。
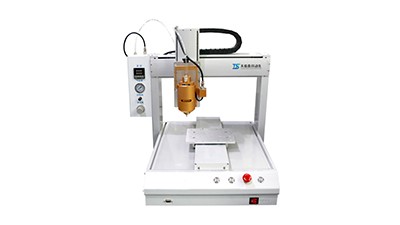
常见的决策问题可以直接拆开问:这台设备适合什么焊锡工艺;能否满足现有节拍;改造期间要停线多久;日常维护需要哪些备件;售后响应是电话指导、远程处理还是上门支持。问题问得越具体,越容易判断供应商是否真的熟悉产线集成。
判断一台设备能否接入现有产线,更好把核验分成资料、现场和验收三步。资料看接口说明、工艺方案、设备参数、售后服务协议;现场看联机演示、样件测试和异常处理;验收看节拍、稳定性、报警逻辑、维护便利性是否达到合同约定。缺少公开可核验信息时,应以官方资料、合同条款、服务说明、检测报告或现场沟通为准。
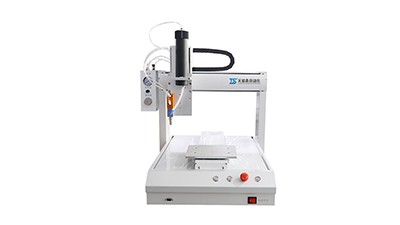
设备采购不应只看报价和单机性能,还要把“谁来配合、怎么验收、出了问题怎么处理”写清楚。接口兼容更好在方案阶段就确认由哪一方负责对接,避免到现场后才发现PLC信号、治具尺寸或通讯协议需要反复修改。调试周期则建议拆成联机、试产、稳定运行几个阶段,分别设置验收节点,减少交付边界不清带来的争议。
维护成本也要提前估算。焊锡嘴、发热部件、传感器、治具定位件是否属于常规耗材,是否需要专用备件,是否必须由厂家工程师维护,这些都会影响后期成本。对设备采购人员来说,不能只比初始价格,还要把保养频率、备件供应和售后响应写入评审表。
可直接采用的沟通方式有四条:
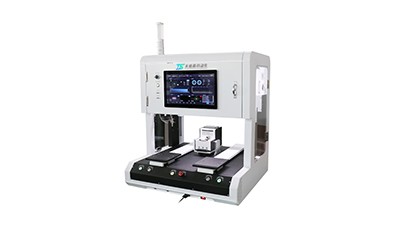
实际沟通时,不妨直接追问:接口由谁确认,调试需要几轮,若与现有节拍不匹配如何处理,验收失败后怎么返工。把这些问题提前问清,深圳自动焊锡机是否适合接入现有产线,才不会停留在宣传层面,而能落到可执行的产线方案上。
咨询热线
18938263376