18938263376
18938263376
热门关键词:
点胶效果反复波动,现场最常见的误判是把问题直接归到设备上。实际沟通时,先要确认波动发生在什么工序:是胶量忽多忽少、断胶拉丝明显,还是点位偏移、边缘溢胶,或者同一批次产品前后表现不一致。不同现象对应的关注点不同,盯错方向,厂家给再多参数也难落地。
东莞自动点胶机厂家如果接触的是电子装配、连接器、五金结构件、照明灌封或小型点涂场景,讨论方式不能只停在“能不能打胶”。更实际的问法是:胶水黏度是否变化大,工件表面是否有油污或翘曲,供胶压力是否稳定,治具定位是否可靠,节拍是否允许预热、回吸、清针这些动作插入。把这些条件讲清楚,才知道设备是要补短板,还是工艺本身要先调整。
很多项目卡住,不是因为设备不行,而是前期沟通没有把边界说透。采购关心价格,工艺关心效果,生产关心停线时间,售后关心维护方式,如果这些问题不同时对齐,后面容易反复返工。与厂家沟通时,建议直接围绕“适合什么工艺、节拍能否满足、改造会停线多久、后续维护谁来做”四个问题展开。
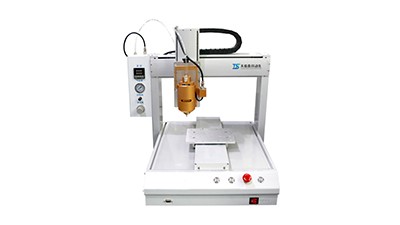
如果厂家只能提供设备宣传资料,却说不清调试边界、责任分工和验收方式,后续出现波动时很容易陷入“设备问题还是工艺问题”的争论。真正可落地的沟通,应该把问题前置到合同和方案阶段。
参数表能说明设备范围,但不能替代现场验证。点胶波动往往出现在胶水状态、压力脉动、运动轨迹和环境变化叠加之后,单看一个“速度”“精度”数字,判断意义有限。更稳妥的做法,是把核验分成三层:样件测试、过程记录、验收条件。
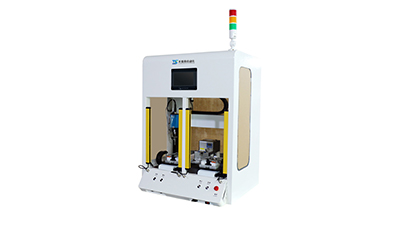
如果项目涉及产线集成,还要看设备是否容易接入原有PLC、视觉定位、输送线或MES。接口协议、IO点位、联机调试责任都应在方案里写明。否则设备能单机运行,不代表能稳定挂在线上。
不是所有波动都适合马上换整套自动点胶机。有些问题来自治具定位不稳、胶水状态控制不当,先改前段工艺比直接上新设备更省时间。决策时可以按风险分层:如果当前波动主要来自人为操作差异、点位重复性差、人工效率不稳定,自动化改造通常更有意义;如果胶水本身窗口很窄、工件形位公差大,先做样件测试和工艺验证更稳妥。
下面几种情况,建议优先与厂家把边界问清楚,再决定是否推进:
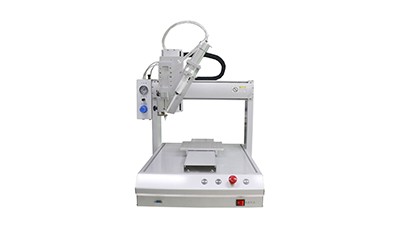
如果还在比较不同厂家,不必急着比价格高低,先比三件事:是否愿意用真实样件测试,是否能把验收标准写清,是否能讲明白交付后的维护责任。能把这些细节讲透的厂家,通常更适合需要稳定落地的生产场景。
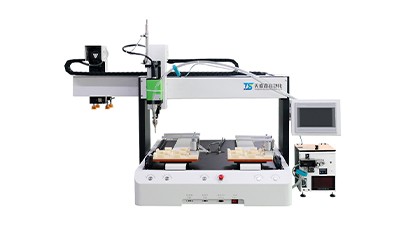
下一步沟通时,可以直接带着产品图、胶水资料、节拍要求、现有停线窗口和异常样件去问。把“点胶效果反复波动”的问题拆成工艺、设备、集成和服务四部分,再对照官方资料、测试记录、合同条款和售后说明逐项核验,决策会比单看宣传页更稳。
咨询热线
18938263376