发布日期:2026-10-27
全自动打螺丝机更适合螺丝规格相对稳定、锁付位置固定、工件姿态可标准化的生产场景。如果产品还在频繁改版,或者同一条线要混跑多种外形差异较大的工件,设备很容易把“节拍快”变成“切换慢”。小批量试产阶段尤其要先分清楚,是想提升单件效率,还是想减少人工依赖;这两种目标对应的设备配置和验收方式并不一样。
判断是否适合导入,不能只看设备宣传里的自动化程度,还要看现有工序是否已经足够稳定。螺丝长度、牙型、孔位公差、锁付深度、是否带垫片,都会影响自动供料和锁付成功率。若这些条件没有在产品资料或工艺文件里明确,先做现场核验比直接下单更稳妥。
选全自动打螺丝机,不是先比价格,而是先核对设备能不能真正适配现场。螺丝送料方式、锁付头数量、定位方式、是否支持防漏打和浮高检测,这些信息要和产品结构对应起来。比如工件遮挡严重、螺丝孔位在深腔里,普通直落式结构未必能顺利送到位;如果工件表面容易刮伤,夹治具和吸取方式也要提前确认。
小批量生产更关注换型时间和调试成本,连续生产更关注稳定性、报警恢复时间和备件响应。换句话说,前期看设备参数时,不能只问“能不能打”,还要问“换一款料要多久”“异常停机后怎么恢复”“校准需要谁来做”。这些内容如果合同和服务说明里没有写清,后续很容易在交付阶段产生争议。
适合螺丝规格不完全确定、工件孔位精度待验证的项目。要求供应方用真实样品做试打,不只看单次成功,还要看连续运行、漏打率、滑牙、浮高、扭力一致性。核验方式以试打记录、参数截图、现场视频和双方确认的样品状态为准。
适合一条线要兼顾多个型号的场景。需要核对夹具切换、程序调用、供料轨道更换和首件确认步骤。可要求供应方提供换型流程说明,并在现场按实际操作计时,避免只在演示状态下顺利切换。
合同风险往往出在“默认理解”不一致。采购方以为包含安装调试、培训、软件参数开放和后续维护,供应方可能只按基础交付计算。为了减少后期拉扯,合同里至少要把交付范围、验收条件、异常处理和保修边界写清楚。尤其是从小批量过渡到连续生产时,设备是否包含升级空间、是否支持后期加工位、是否能兼容不同螺丝供料形式,都应提前确认。
验收条款不能只写“正常运行”这类笼统描述,更好落到具体动作:连续运行时长、允许的停机原因、返修责任、换型后的重新验收条件、到场服务时限等。若现场沟通和合同条款不一致,以书面文件优先,口头承诺要补充进合同附件或服务清单。
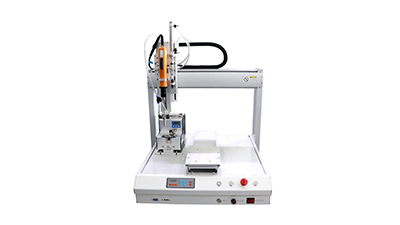
全自动打螺丝机的成本,不只是采购金额。治具定制、现场改线、电源气源条件、调试耗时、操作员培训、后续备件,都会影响总投入。小批量项目常见的问题是,设备买回来后仍要靠人工协助上下料,实际节省的人力没有预期那么多;连续生产则更要防止因为备件不齐、维护响应慢而影响整线节拍。
成本核算建议分成三部分看:一次性投入、运行消耗、停机风险。一次性投入包括设备、治具和安装;运行消耗包括耗材和日常维护;停机风险则要看供应方的服务响应能力。若报价里没有清楚列出这些项目,后续追加费用的概率会更高。
适合预算有限或需要比价的项目。至少把主机、治具、送料部件、安装调试、培训、保修期外服务分别列出,避免把不同交付范围混在一个总价里。核验方法是对照报价单、服务清单和合同附件逐项确认,必要时让对方说明每项费用对应的工作内容。
适合连续生产、停线损失较高的场景。要问清常用耗材是否现货、故障后多久能到场、远程支持能解决到什么程度。核验时可查看服务说明、备件清单和历史响应记录,重点看是否有明确时限,而不是只有“及时处理”这类表述。
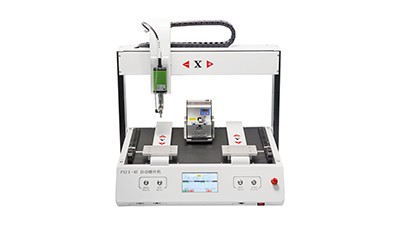
设备交付只是开始,真正影响使用体验的是后续维护。操作员是否能独立排障、参数是否可备份、关键部件是否容易更换,都会影响长期稳定性。尤其在从小批量切换到连续生产的阶段,设备使用频率上来后,细小问题也会被放大,比如批头磨损、供料抖动、传感器偏移,若没有明确的保养要求和责任边界,很容易把维护压力转回生产现场。
在服务层面,更实用的做法是把培训、巡检、保修、升级拆开看。培训要看是否覆盖换型和异常处理,巡检要看频次和内容,升级要看是否需要重新付费或重新验收。公开资料、服务说明和现场沟通能对上的,才适合放进采购决定里。
真正稳妥的做法,是在下单前就把样品、工艺、报价、验收、服务这几项放在同一份核验清单里逐项对照。先拿产品资料和现场试打结果确认适配性,再用合同条款锁定交付边界,最后把维护、备件和响应时限写进服务说明。这样选出来的设备,才更接近现场真实需求,而不是只适合演示场景。
截屏,微信识别二维码