发布日期:2026-09-26
判断全自动打螺丝机是否合适,重点不在“能不能锁”,而在“能否稳定、持续、少返工地锁”。如果产品结构固定、螺丝位置重复、工件摆放一致,机器更容易发挥作用;如果型号切换频繁、螺丝孔位遮挡明显、装配公差波动大,人工的灵活性往往更有优势。
更适合考虑自动化的场景,通常有几个共同点:螺丝规格相对稳定,锁付动作重复度高,单件节拍要求明确,且现场希望减少拧错、漏锁、滑牙这类人为波动。比如标准化的塑胶件、金属外壳、小型电器部件、批量一致性要求较高的装配工位,通常更容易做方案评估。但是否真的适合,仍要以产品资料、工艺流程、现场试打结果为准。
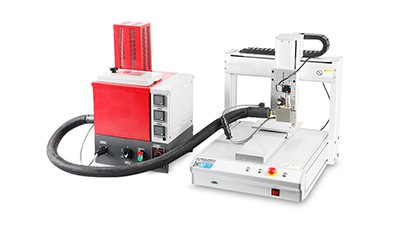
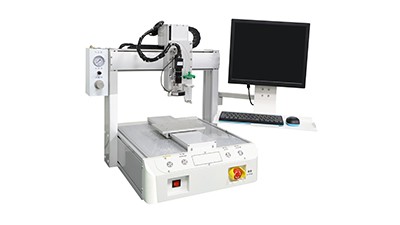
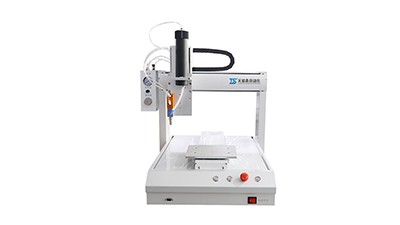
“全自动”并不等于现场完全不需要人。多数项目里,设备替代的是重复锁付动作,而不是全部装配劳动。上料、取放工件、换型、异常处理、抽检、设备保养,这些环节通常仍需要人工参与。真正要比较的,是哪些动作被机器稳定接管,哪些动作仍要依赖操作员。
人工替代到什么程度,取决于工件和工艺成熟度。若工件定位简单、螺丝供料顺畅、锁付空间足够,人工可替代的比例通常更高;若存在偏孔、斜孔、深孔、软材质变形、螺丝易打滑等问题,设备虽能运行,但往往需要更高的调试成本和更频繁的人工干预。此时如果只看“自动化率”,容易忽略停机、调机和返修带来的隐性成本。
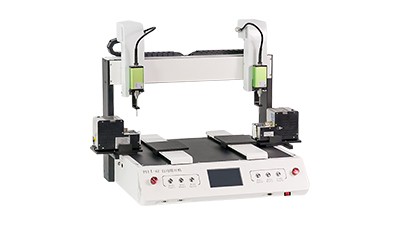
想把风险压低,沟通不能停留在“能不能做”,而要落实到“按什么标准交付”。建议把产品资料、服务清单、报价说明、合同条款和现场沟通记录放在一起看,避免只看设备名称,不看边界条件。
如果项目是从人工转自动,建议保留一段并行验证期,用同一批工件做人工和设备对比,重点记录节拍、返工率、操作难度和现场稳定性。这样更容易判断到底是“整机替代”,还是“先替代一部分锁付动作,再保留人工辅助”。
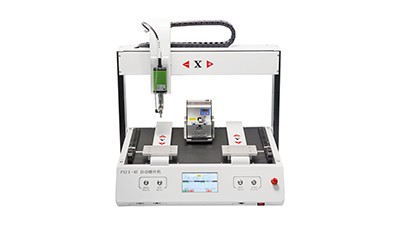
全自动打螺丝机不是交付后就结束,后续服务往往决定设备能否长期稳定运行。对于持续生产的工厂来说,最怕的不是次调不好,而是运行几个月后出现供料不稳、治具磨损、参数漂移、备件短缺,结果停机时间越来越长。
因此,后续服务至少要看四件事:是否提供明确的维护周期,是否有常用备件说明,是否支持远程排查或上门维修,是否有操作培训和二次调试安排。若供应商只能交机,不能说清维护边界,后面遇到换型或异常时,现场往往会重新回到人工主导,自动化效果也会打折扣。
如果下一步要推进选型,最有效的做法不是先问“能不能全自动”,而是带着产品图纸、螺丝样品、现场节拍和验收要求去沟通,让供应方按实际工况出方案。能否替代、替代多少、后期怎么维护,最终都要回到可核验的资料和现场试机结果上。
截屏,微信识别二维码