发布日期:2026-09-22
自动锁螺丝机能不能上,先取决于工艺是否适合,而不是设备宣传页写得多漂亮。螺丝规格、锁付位置、工件材质、是否有防呆要求、是否需要视觉定位,都会影响设备能否稳定工作。若工件孔位偏差大、螺丝易滑牙、装配空间狭小,普通机型即使能试机,也可能在连续生产中频繁报警,最终拖慢整线节拍。
这一步适合准备做产线自动化改造、但还没定设备形式的工厂。核验时不要只听口头判断,直接让厂家拿出工艺方案、适配范围说明和现场测试结果,重点看锁付头结构、供料方式、扭矩控制方式、换型操作是否方便。若同一条线要兼顾多款产品,还要问清是否支持快速切换治具和参数。
先列出当前产品的螺丝型号、工位数量、装配节拍和异常点,适合用在新线导入前。核验方法是把清单交给厂家做工艺评审,看其是否能逐项回应,而不是只给一份通用方案。
让厂家按实际工件做样机测试,适合存在孔位偏差、空间狭窄或螺丝易卡料的场景。核验方法是观察连续运行状态,重点记录报警类型、停机原因和人工干预次数。
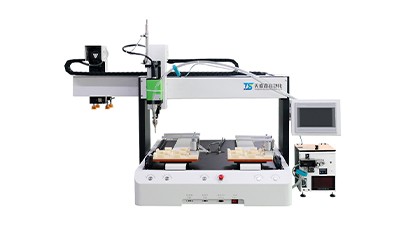
稳定性不足,通常不是单一部件的问题,而是送料、定位、锁付、检测和控制逻辑之间配合不顺。判断厂家是否靠谱,不能只问“能不能用”,还要看是否能提供设备参数、工艺方案、检测报告、验收标准和售后服务说明。没有这些资料,后期一旦出现漏锁、浮锁、滑牙,责任边界往往说不清。
更值得关注的是,厂家是否愿意把交付条件写进合同。比如设备到厂后是否需要二次调试、验收以什么工况为准、试产期间出现重复故障如何处理、易损件由谁承担。对生产经理来说,这些内容比单纯的型号名称更重要,因为它们直接关系到停线风险。
适用哪些工艺边界?适合多种螺丝规格还是仅适合单一型号。核验方法是要求对方把“不适合”的情形写出来,而不是只看优点。
验收标准怎么定?是否包含连续运行、扭矩检测、漏锁报警和不良件拦截。核验方法是把验收条款写入合同附件,避免只按“能动起来”交付。
关键零部件来源和维护周期如何说明?核验方法是查看设备BOM、易损件清单和保养手册,确认常用件是否容易采购。
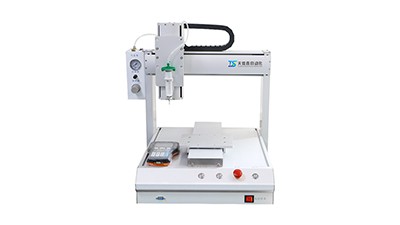
很多自动锁螺丝机在单机演示时表现正常,真正接入产线后却暴露问题:上游供料不稳、下游节拍不一致、治具定位不准、通信接口不兼容。对整线而言,设备不是独立运行就够了,必须和输送线、工装、PLC、视觉系统或拧紧数据系统协同工作。只要其中一环不稳,整线效率就会被拖下来。
改造项目尤其要关注停线时间。设备进场、安装、接线、联调、试产,每一步都可能占用生产窗口。若厂家没有明确的实施计划,或者对现场条件要求模糊,后续往往会出现“设备到了却装不上”“装上了却跑不稳”的情况。更稳妥的做法,是在签约前确认现场空间、电源气源、通信协议、治具安装方式和调试周期。
节拍是否与产线匹配。适合节拍要求明确的连续生产线。核验方法是要求厂家按实际工位节拍做测试,而不是只报理论速度。
接口是否可接入现有系统。适合已有PLC、MES或数据采集需求的工厂。核验方法是提前确认通讯协议、信号定义和报警输出方式。
改造是否需要长时间停线。适合停线窗口有限的项目。核验方法是要求厂家提交安装调试计划,并写明关键节点和责任人。
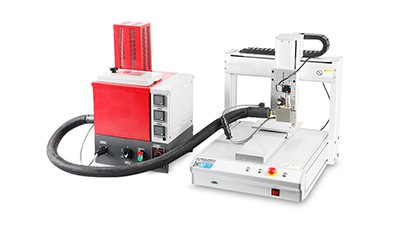
自动锁螺丝机真正的成本,往往体现在后期。维护难不难、培训是否到位、售后响应稳不稳定,决定了设备是“买来能跑”还是“长期好用”。如果厂家现场交付后只留一份简版说明书,操作员换班后容易误操作;如果易损件更换复杂、故障定位依赖厂家远程指导,停机时间就会被拉长。
采购时建议把培训和服务边界一并确认。适合多班制工厂的设备,更好明确操作培训、点检培训、常见故障处理和备件建议。售后部分则要看响应时限、到场方式、远程支持范围,以及保修期内外的费用口径。没有服务协议支撑,后期出现故障时,处理效率很难保证。
先问维护工作量。适合运转时间长、现场维修人手有限的工厂。核验方法是查看点检表、保养周期和易损件更换步骤,确认班组能否独立完成。
再问培训范围。适合导入自动锁螺丝机的团队。核验方法是让厂家明确培训对象、培训时长、考核方式和交接资料清单。
再问售后响应。适合停线损失敏感的产线。核验方法是把响应时限、到场条件、远程支持方式写进服务协议。
真正适合的厂家,不一定是报价更低的,而是能把工艺边界、节拍要求、交付安排和售后责任说清楚,并且愿意用现场测试和书面条款来验证。下一步沟通时,可以直接带着产品图纸、螺丝样品、工位节拍、现有控制系统清单和验收要求去对接,让厂家按同一套条件出方案、做测试、列风险点。这样筛出来的设备,才更有机会在整线上稳定跑起来。
截屏,微信识别二维码