18938263376
18938263376
热门关键词:
全自动点胶机进入产线改造项目,真正难的往往不是设备本体,而是和上下游设备、MES、PLC、治具、检测工位之间能否顺利对接。很多项目初期只看点胶精度、出胶稳定性或运行速度,等到现场联机时才发现,设备信号定义不统一、通讯协议不兼容、配方调用方式不一致,导致节拍被拉长,停线时间也超出预期。
工厂负责人和工艺工程师更需要先判断,这台设备是单机可用,还是能接入现有产线;是厂家只提供设备,还是能提供接口定义、联调支持和验收资料。对改造项目来说,联机能力决定了设备是否能真正进入生产节奏,接口边界决定了后续返工量和维护成本。
沟通中最常见的决策问题,通常集中在四类:适合什么工艺、节拍能否满足、停线多久、后续维护难不难。真正影响判断的不是宣传页上的功能列表,而是接口与联机能力是否与现场条件匹配。
例如,某些产品需要点胶后立即配合视觉检测或固化工位,设备就不能只提供基础启停信号,还要明确工位互锁、异常报警、配方切换、数据上传这些联机细节。若产线已有上位机或主控PLC,厂家是否支持对应通讯协议,是否开放必要寄存器点位,是否提供完整的信号表,都会直接影响改造周期。
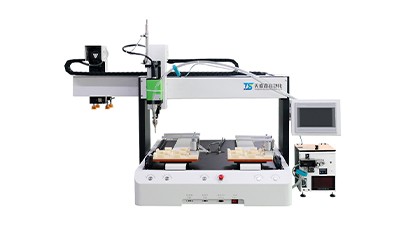
维护层面也一样。若设备报警只能在本机屏幕查看,现场人员每次都要找厂家远程确认,停机损失会被放大。若厂家能提供清晰的故障码说明、远程诊断方式、备件清单和响应时效,生产经理才更容易评估长期使用成本。
评估厂家接口与联机能力,不能只听口头说明,更好围绕可核验资料逐项确认。设备参数、工艺方案、现场测试、验收标准、售后服务协议,这五类文件最值得先看。
合同前可重点核对:支持哪些通讯协议,IO点位如何定义,是否支持配方管理、运行数据导出、报警记录上传,是否需要额外网关或中间件,二次开发由谁负责,联调问题是否计入交付范围。若厂家给不出明确接口文档,后期改造风险通常会转嫁到现场团队。
现场测试比口头承诺更重要。建议在试机阶段用真实工件、真实胶料和实际节拍做联动验证,观察换型是否顺畅、异常停机后能否快速恢复、设备与上下游动作是否存在等待时间。若计划接入MES,还应确认数据字段是否完整,是否能区分工单、批次、时间戳和报警信息,而不是只看“能连上网”。
产线改造项目里,接口和联机能力往往决定的是边界,不只是设备性能。边界没划清,后续容易出现“设备能跑,但整线不能跑”的情况;边界划清后,采购、工艺、自动化、设备维护各自的责任也更容易落地。
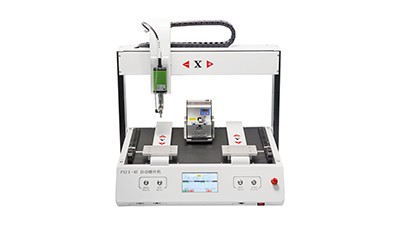
可以把决策拆成三层:层看工艺是否匹配,如胶型、基材、点胶路径、治具定位是否适合;第二层看联机是否顺畅,如通讯协议、信号互锁、配方切换、数据追溯是否满足现场;第三层看服务是否可控,如培训内容、远程支持、备件供应、响应时效是否写进协议。三层都过关,再讨论价格和交期,谈判会更清楚。
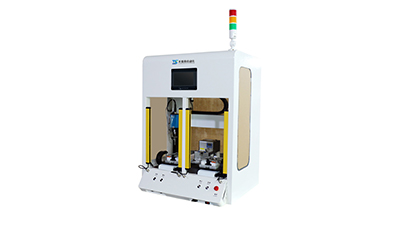
很多采购沟通停留在“能不能用”“能不能连”,但更关键的是“由谁来完成联机,出了问题谁来改”。如果厂家只负责单机调试,而产线接口、程序联调、异常恢复都要现场团队承担,项目管理难度会明显上升。设备采购人员在询价阶段就应要求对方说明:接口由谁定义、联调由谁配合、验收时按什么标准判断通过、售后响应是否覆盖夜班和周末。
对工艺工程师来说,重点不只是设备动作是否准确,还要看点胶参数、轨迹文件、配方切换和追溯数据能否稳定调用。对生产经理而言,更需要确认换线时间、故障恢复时间和培训周期是否可接受。把这些问题提前问透,往往比后期补救更省时间。
改造前的沟通,建议直接围绕官方资料、合同条款、服务说明和现场测试结果展开。接口文档不完整、联机边界不清、验收标准模糊的项目,宁可多花时间确认,也不要仓促推进。下一步先做的,不是比价格,而是把设备、产线、软件、服务四部分的责任清单逐条对齐。
咨询热线
18938263376