18938263376
18938263376
热门关键词:
看东莞螺丝机,真正要核验的往往不是宣传里的速度数字,而是它放到具体产线后,能不能持续稳定地拧紧、上料会不会频繁卡顿、换线后是否还要反复调试。不同工厂的节拍、工位空间、螺丝规格和操作习惯差异很大,同一台设备在A线表现正常,放到B线未必一样。
因此,选型时先别急着比较外观和报价,应该先分清适合谁、怎么判断稳定性、上料方式怎么配、合同和服务要问到哪里。把这些问题问清楚,后面才好估成本、控风险、留维修余地。
螺丝机更适合节拍相对固定、螺丝规格比较明确、需要减少人工重复拧紧的产线。比如装配工位多、单件螺丝位重复、人工手感差异会影响品质的场景,设备带来的稳定性通常更容易体现出来。若是多型号混线、每天换型频繁、螺丝长度和头型变化较多,选型就不能只看通用能力,还要看换线时间、调机难度和料道兼容性。
还有一类情况容易被忽略:产品本身对外观和安全要求较高,螺丝打滑、锁付不到位、扭矩波动都可能带来返工。此时比起“能不能上料”,更重要的是设备在连续运行时是否保持一致,能否把异常及时停下来并提醒操作人员。
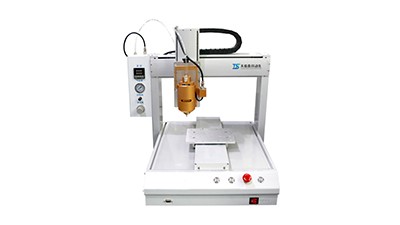
稳定性不只是“能打几个样品”,而是长时间运行时,送料、定位、锁付、报警和恢复是否顺畅。判断时可重点看四个点:一是螺丝供给是否连续,二是锁付头与工件位置是否容易偏移,三是卡料或漏打后能否快速恢复,四是换班后参数是否容易被误改。
现场核验时,更好让对方用实际螺丝和实际工件做连续测试,而不是只用标准样件演示。可直接确认以下内容:螺丝表面是否有油、是否带磁、长度和头型是否一致,产线节拍如何对应,出现卡料时是否需要人工拆机处理,维护点位是否容易触达。若资料里没有写明这些条件,就以官方资料、服务说明、检测记录和现场沟通为准,不要只听口头承诺。
还要留意一个细节:设备稳定并不等于“永不出错”,而是出错后能否快速停机、报警和恢复。对于连续生产线来说,这一点往往比峰值速度更重要。
常见上料方式里,振动盘配合吹送适合标准化程度较高的螺丝,优势是供料连贯、适应较长输送距离,适合工位分散的产线;不足是对螺丝一致性、气源和维护要求更高,噪音和堵料风险也要考虑。吸附式上料更适合空间紧凑、工位移动频繁的场景,尤其是小型工件或多点位操作,但对螺丝头型、吸附稳定性和真空状态更敏感。
轨道式或料仓式上料,往往更适合规格较固定、节拍较明确的单一产品线,结构直接,补料逻辑也较清楚,但对螺丝尺寸一致性和清洁度要求不低。若产线变化大、试产多、订单不稳定,半自动或人工补料方案未必落后,反而更便于快速切换,只是人工参与更多,稳定性和效率要在预算里一起算。
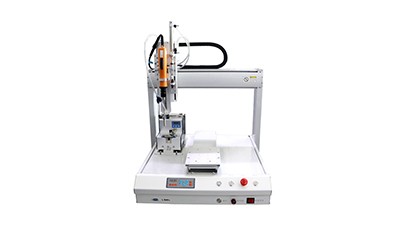
选上料方式时,重点不是“哪种更先进”,而是“哪种更贴合这条线的节拍和空间”。
报价不能只看设备单价,还要把送料机构、治具、耗材、气源、调试、培训和后续维护一起算进去。有些方案前期价格看起来不高,但对螺丝一致性、气路、备件和人工操作要求高,长期使用的隐性成本会更明显。若是换型频繁的产线,还要把换线调试时间算成成本,不然实际产能很难和预期一致。
合同里建议重点问三类问题:出现卡料、漏锁、报警后谁负责处理;易损件和耗材怎么计价、多久更换;保修范围是否覆盖现场调试、远程支持和二次上门。服务条款不清楚的项目,后期往往容易出现“设备能用,但没人及时修”的情况。
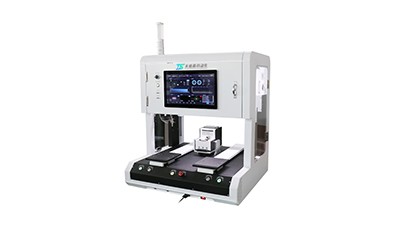
若还在比较不同方案,可以直接向供应方要三份材料:设备配置说明、服务清单和验收标准。带着自己的螺丝样件、工件照片、节拍要求和班次安排去现场沟通,通常比单纯看宣传资料更容易判断这台东莞螺丝机是否真的适合当前产线。把“上料方式、稳定性、换型时间、售后边界”四件事问透,选型会清楚很多。
咨询热线
18938263376